J'ai déjà vu une commande de retouche d'un montant de 1 640 000 livres sterling qui s'est avérée être due à un simple chiffre manquant.
Table des matières
Ce n'était pas un lot défectueux. Ce n'était pas un changement de fournisseur. Ce n'était pas une technique d'installation inadéquate. Une spécification manquante concernant l'adhérence — un chiffre que toutes les parties au contrat de fourniture pensaient trouver écrit quelque part, mais qui n'existait pas. L'adhésif offrait des performances situées dans la fourchette basse de ce que le fabricant considérait comme acceptable. L'installateur y voyait un défaut. Le grossiste s'est retrouvé pris entre deux parties ayant des définitions différentes de ce qui était “ correct ” et sans aucun document permettant de lever l'ambiguïté.
Cette situation se répète tout au long de la chaîne d'approvisionnement des films PPF et des films pour vitrages plus souvent que quiconque ne veut bien l'admettre publiquement. Et je crois sincèrement que la raison pour laquelle elle persiste est que les spécifications des adhésifs constituent un terrain glissant : elles obligent les fournisseurs à s’engager sur des chiffres qu’ils préféreraient garder vagues, et elles exigent des acheteurs qu’ils investissent du temps dès le départ dans une discussion technique qui donne l’impression de pouvoir attendre qu’un problème se présente réellement.
Il n'y a pas de temps à perdre. Une fois que le problème se présente, il est déjà trop tard.
Pourquoi les spécifications des adhésifs restent vagues — et à qui cela profite-t-il ?
Voici la triste réalité : les formulations vagues concernant les propriétés adhésives figurant sur la fiche technique d'un produit profitent presque toujours davantage au fournisseur qu'à l'acheteur. “ Excellente adhérence. ” “ Repositionnable sans laisser de résidus. ” “ Forte adhérence initiale. ” Ces expressions se situent dans une zone grise où le fournisseur peut livrer pratiquement n'importe quoi tout en affirmant techniquement que le produit est conforme, car la conformité n'a jamais été définie par rapport à une mesure.
L'équipe d'installation de l'acheteur, quant à elle, évalue les performances réelles par rapport à une conception mentale de ce que signifient les termes “ excellent ” et “ repositionnable ” — une conception forgée par son expérience avec les films qu'elle a utilisés auparavant. Une composition chimique différente de l'adhésif. Un profil d'adhérence différent. Un résultat différent. Des spécifications toujours aussi floues.
Selon le Bibliothèque des méthodes d'essai publiées par l'ASTM International, Les performances d'un adhésif sensible à la pression peuvent être évaluées à l'aide d'au moins six paramètres indépendants — l'adhérence au pelage, l'adhérence initiale, la résistance au cisaillement, la force de décollement, le résidu et la compatibilité avec la surface —, chacun disposant de sa propre procédure d'essai et de sa propre valeur numérique. L'industrie dispose des outils nécessaires pour les spécifier tous. La plupart des fiches techniques de produits n'en précisent aucun. C'est dans cette lacune que s'en va le budget consacré aux retouches.
L'adhérence : la valeur la plus méconnue dans les spécifications des adhésifs
L'adhérence initiale est la propriété qui intervient lors du premier contact : il s'agit de la liaison immédiate qui se forme lorsque l'adhésif entre en contact avec un support sous une légère pression, avant que le processus de durcissement complet ne commence. Elle détermine la possibilité de repositionnement pendant la pose, l'adhérence initiale sur des surfaces à géométrie complexe, ainsi que le comportement du film (glisse-t-il, adhère-t-il ou se soulève-t-il) pendant le processus d'application à l'état humide.
Mais l'adhérence n'est pas une simple valeur chiffrée. Il s'agit d'une mesure qui dépend fortement de la méthode d'essai, du support, de la température et du temps de maintien — c'est précisément pour cette raison qu'une “ bonne adhérence ” mentionnée dans une fiche technique n'a aucune valeur pratique si elle n'est pas accompagnée d'un protocole d'essai.
Les deux méthodes standard utilisées pour mesurer l'adhérence initiale dans les systèmes PSA sont la norme ASTM D2979 (adhérence initiale des adhésifs sensibles à la pression à l'aide d'un appareil à sonde inversée) et la norme PSTC-6 (essai d'adhérence par boucle). Elles mesurent des paramètres différents. La norme ASTM D2979 mesure l'adhérence à la sonde — l'adhérence instantanée sous une force de contact et un temps de maintien définis. L'adhérence par boucle mesure la force nécessaire pour séparer une boucle de film d'un substrat après un bref contact. Même adhésif. Des valeurs d'adhérence différentes. Et si vous comparez les données des fournisseurs entre les différentes méthodes — ce que personne ne dit jamais explicitement faire —, vous comparez des chiffres qui ne correspondent pas.
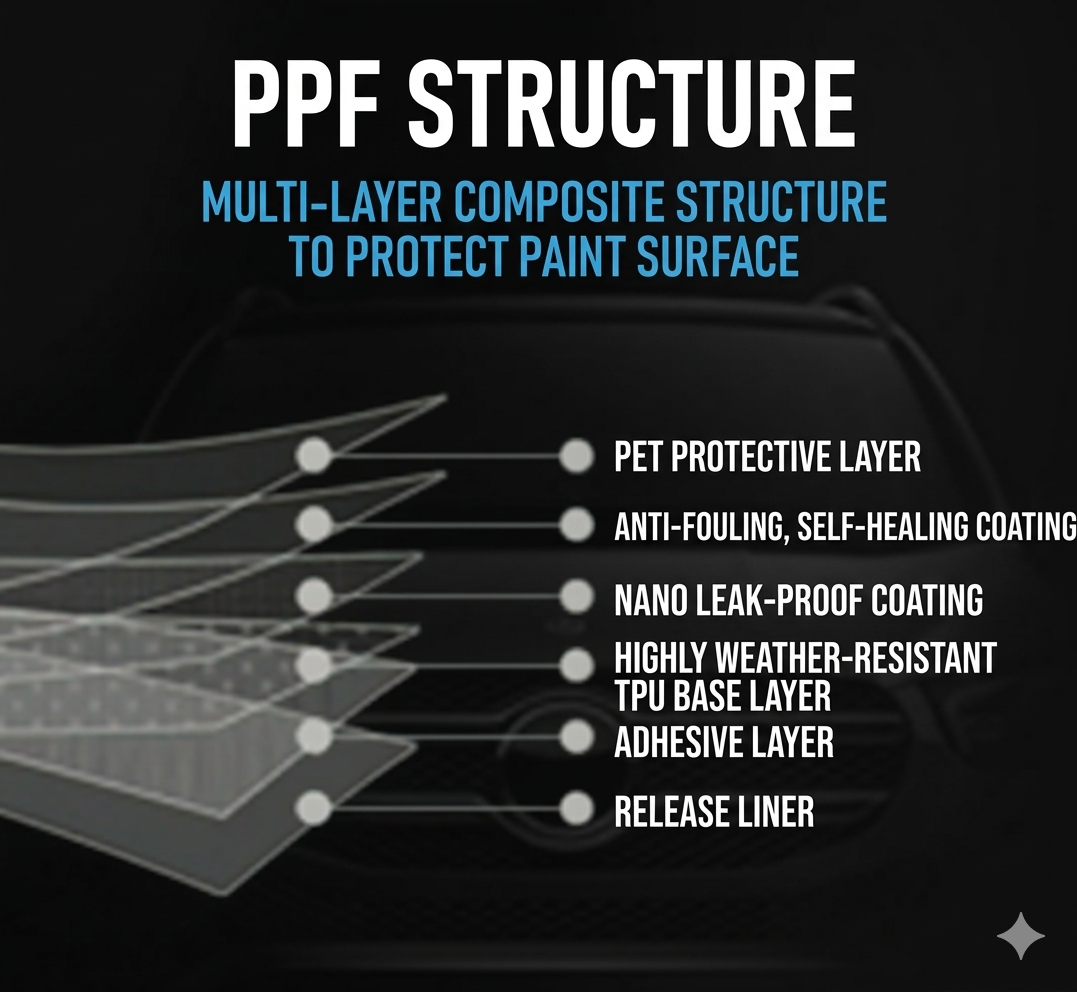
Pour Film de protection de la peinture TPU transparent Dans les applications où la technique de pose humide exige que le film glisse librement sur le support avant le lissage à la raclette, l'adhérence initiale comprise entre 200 et 400 g/25 mm (PSTC-6, substrat en polyuréthane thermoplastique, 23 °C) constitue la plage permettant un repositionnement propre sans que le film n’adhère prématurément. Au-delà de cette plage, vous devrez lutter contre le film lors du positionnement. En dessous, le film ne tiendra pas en place lors de l'application à la raclette sur des courbes complexes. Cette plage — de 200 à 400 — doit figurer dans le cahier des charges écrit, avec la méthode et le substrat indiqués, avant l'expédition du premier rouleau.
Performances du film de protection : une variable que personne ne prend en compte jusqu'à ce qu'elle fasse défaut
La pellicule de protection — ce support en papier ou en film enduit de silicone qui protège la couche adhésive avant la pose — est l'élément le plus souvent négligé dans l'ensemble du système adhésif des films de protection de peinture (PPF). D'après mon expérience, elle est à l'origine d'une part disproportionnée des réclamations liées à la pose, par rapport à l'attention qui lui est accordée lors des discussions d'achat.
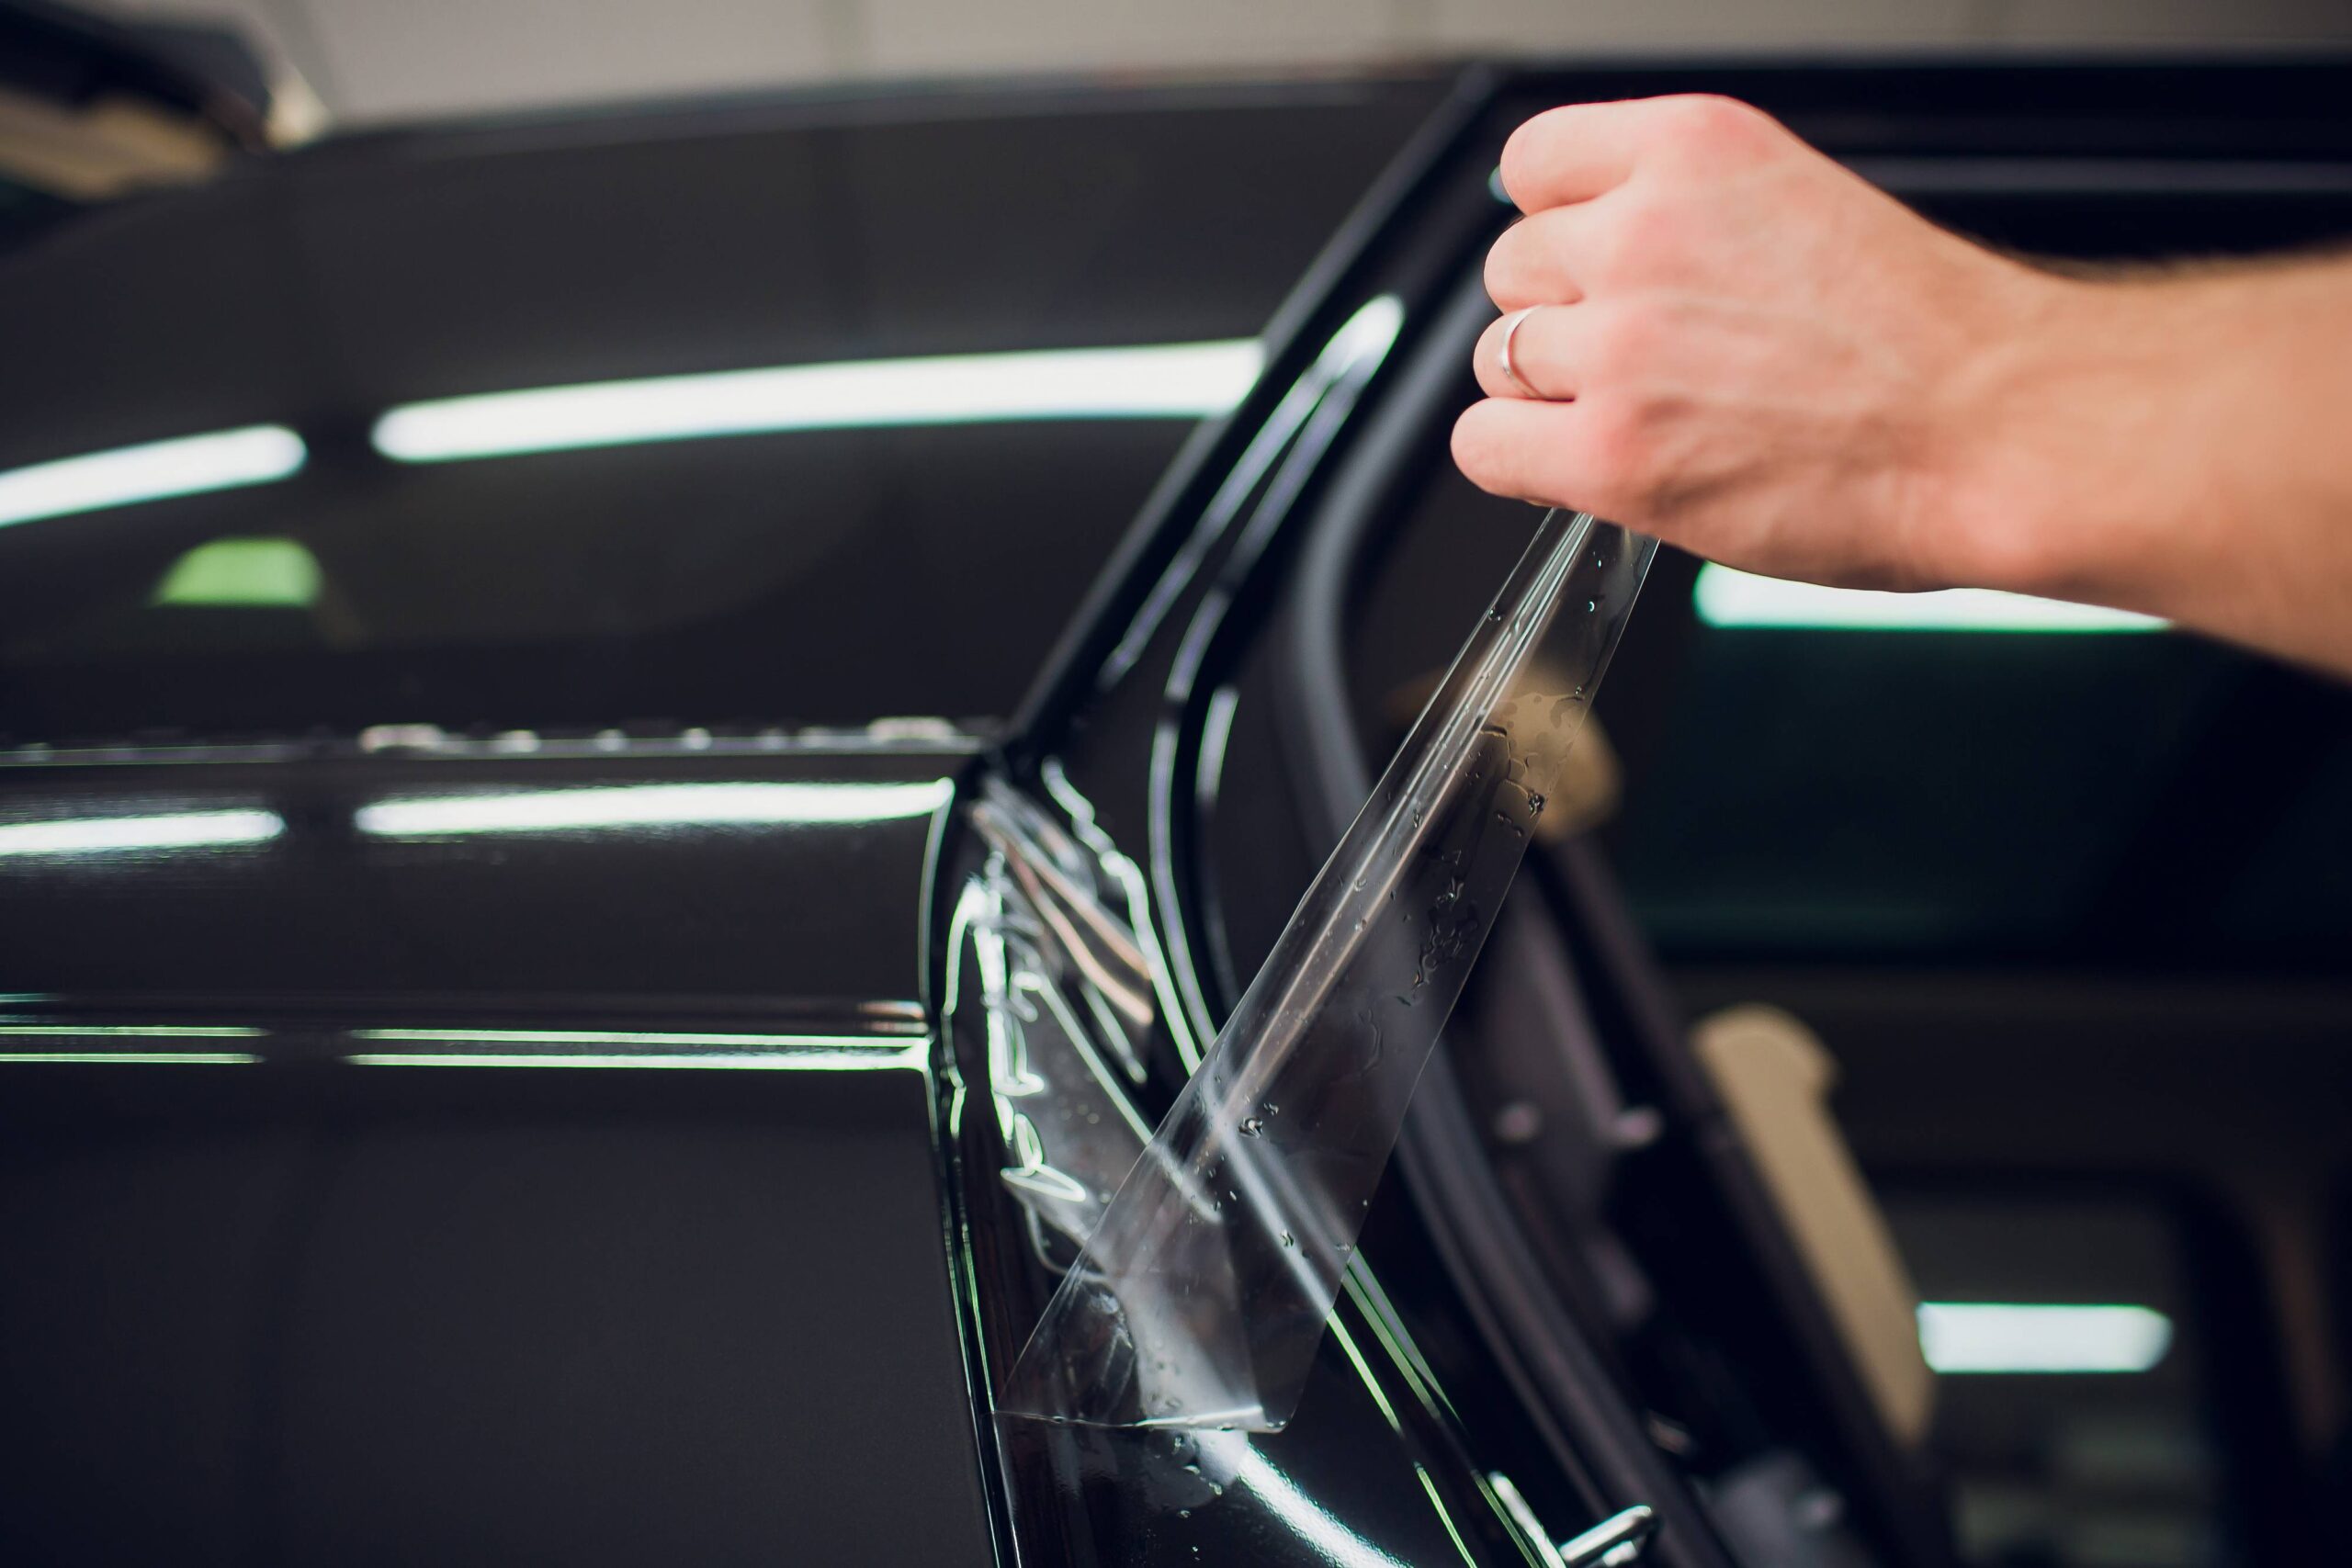
La force de décollement est la propriété mesurable qui détermine la manière dont la pellicule de protection se sépare de l'adhésif lors de la pose. Si elle est trop élevée, la pellicule de protection déplace le film lors du décollage, ce qui crée une tension sur un panneau qui venait d'être correctement positionné. Si elle est trop faible, la pellicule se détache spontanément pendant la manipulation, l'adhésif entre en contact avec des surfaces avec lesquelles il ne devrait pas, et la pose est compromise avant même que le travail à la raclette ne commence.
Le test standard est le PSTC-3 (décollement à 180° à une vitesse de 300 mm/min, sur un substrat en acier inoxydable ou en film). Pour les applications de films automobiles, la plage de force de décollement acceptable est généralement comprise entre 10 et 40 g/25 mm à 23 °C — une plage qui permet un retrait propre et contrôlé du support sans déplacement du film. Mais voici la variable qui remet en cause cette spécification dans la pratique : la température. La force de décollement des systèmes de support à base de silicone augmente considérablement à basse température.Le même joint, deux températures, deux performances radicalement différentes.
20 g/25 mm à 23 °C. Une application nette, sans problème. Le même revêtement à 10 °C — une matinée de novembre typique au Canada — et on passe à 45 g/25 mm. Le film se déforme. L'adhésif se détériore. L'installateur parle d'un défaut du produit. Personne ne vérifie la température ce matin-là.
La finition noir piano ne fait qu'empirer les choses. Bien pire encore.
Le film transparent pardonne beaucoup. Le noir piano ne pardonne rien. La moindre micro-contrainte à l'interface entre l'adhésif et le film lors du retrait de la pellicule de protection — une contrainte que l'on ne peut ni voir, ni sentir, ni mesurer sans l'instrument adéquat — se traduit par des imperfections de texture à la surface sous un éclairage directionnel après la pose. Le genre de chose qu'un client remarque immédiatement sous un spot de showroom et que vous ne pouvez pas justifier.
Le cahier des charges prévoit une mesure de la force de décollement à basse température. Et si votre gamme de produits comprend des finitions « piano black », le comportement de décollement du support doit être spécifié séparément, car les effets optiques sur cette finition sont d'une nature totalement différente de ceux observés avec un film transparent.
Limites de résidus : la spécification qui protège votre garantie
Les résidus d'adhésif — c'est-à-dire les traces laissées sur la surface d'un support après le retrait du film — constituent un domaine où les spécifications de l'adhésif relèvent davantage de questions juridiques et de garantie que de simples questions de performance. Et la réticence générale du secteur à fixer par écrit des limites en matière de résidus est, à mon sens, l'une des pratiques les plus imprudentes sur le plan commercial dans le domaine des films adhésifs sensibles à la pression.
Les essais de résidus sont réalisés selon la méthode ASTM D6252 ou PSTC-14 : le film est appliqué sur un substrat standard, puis laissé en place dans des conditions définies (généralement 72 heures à 23 °C, 50% RH, puis soumis à un maintien à température élevée à 70 °C pendant 24 heures pour simuler un vieillissement accéléré), puis retiré et le substrat examiné sous un éclairage normalisé pour détecter tout transfert d'adhésif. Le résultat est catégorique : absence de résidus, résidus légers, résidus modérés, résidus importants — et pour les applications automobiles haut de gamme, la spécification doit exiger “ l'absence de résidus ” dans toutes les conditions de maintien standard.
Mais la variable que la plupart des spécifications relatives aux résidus négligent est le comportement à long terme. Un film qui passe un test de résidus de 72 heures peut échouer après trois ans d'exposition à l'extérieur sur un véhicule, car l'exposition aux UV, les cycles thermiques et la migration des plastifiants (en particulier dans les films à base de PVC) modifient la composition chimique de l'adhésif au fil du temps. Le Protocole ASTM G154 d'essai accéléré de vieillissement aux UV — 1 000 heures au minimum pour les applications extérieures dans le secteur automobile — doit figurer dans le cahier des charges relatif aux résidus, et pas seulement dans l'essai de temps de séjour initial. Tout fournisseur de films qui n'inclut pas de données sur les résidus post-UV dans son dossier de contrôle qualité vous donne le chiffre le plus simple tout en vous cachant celui qui a vraiment de l'importance.
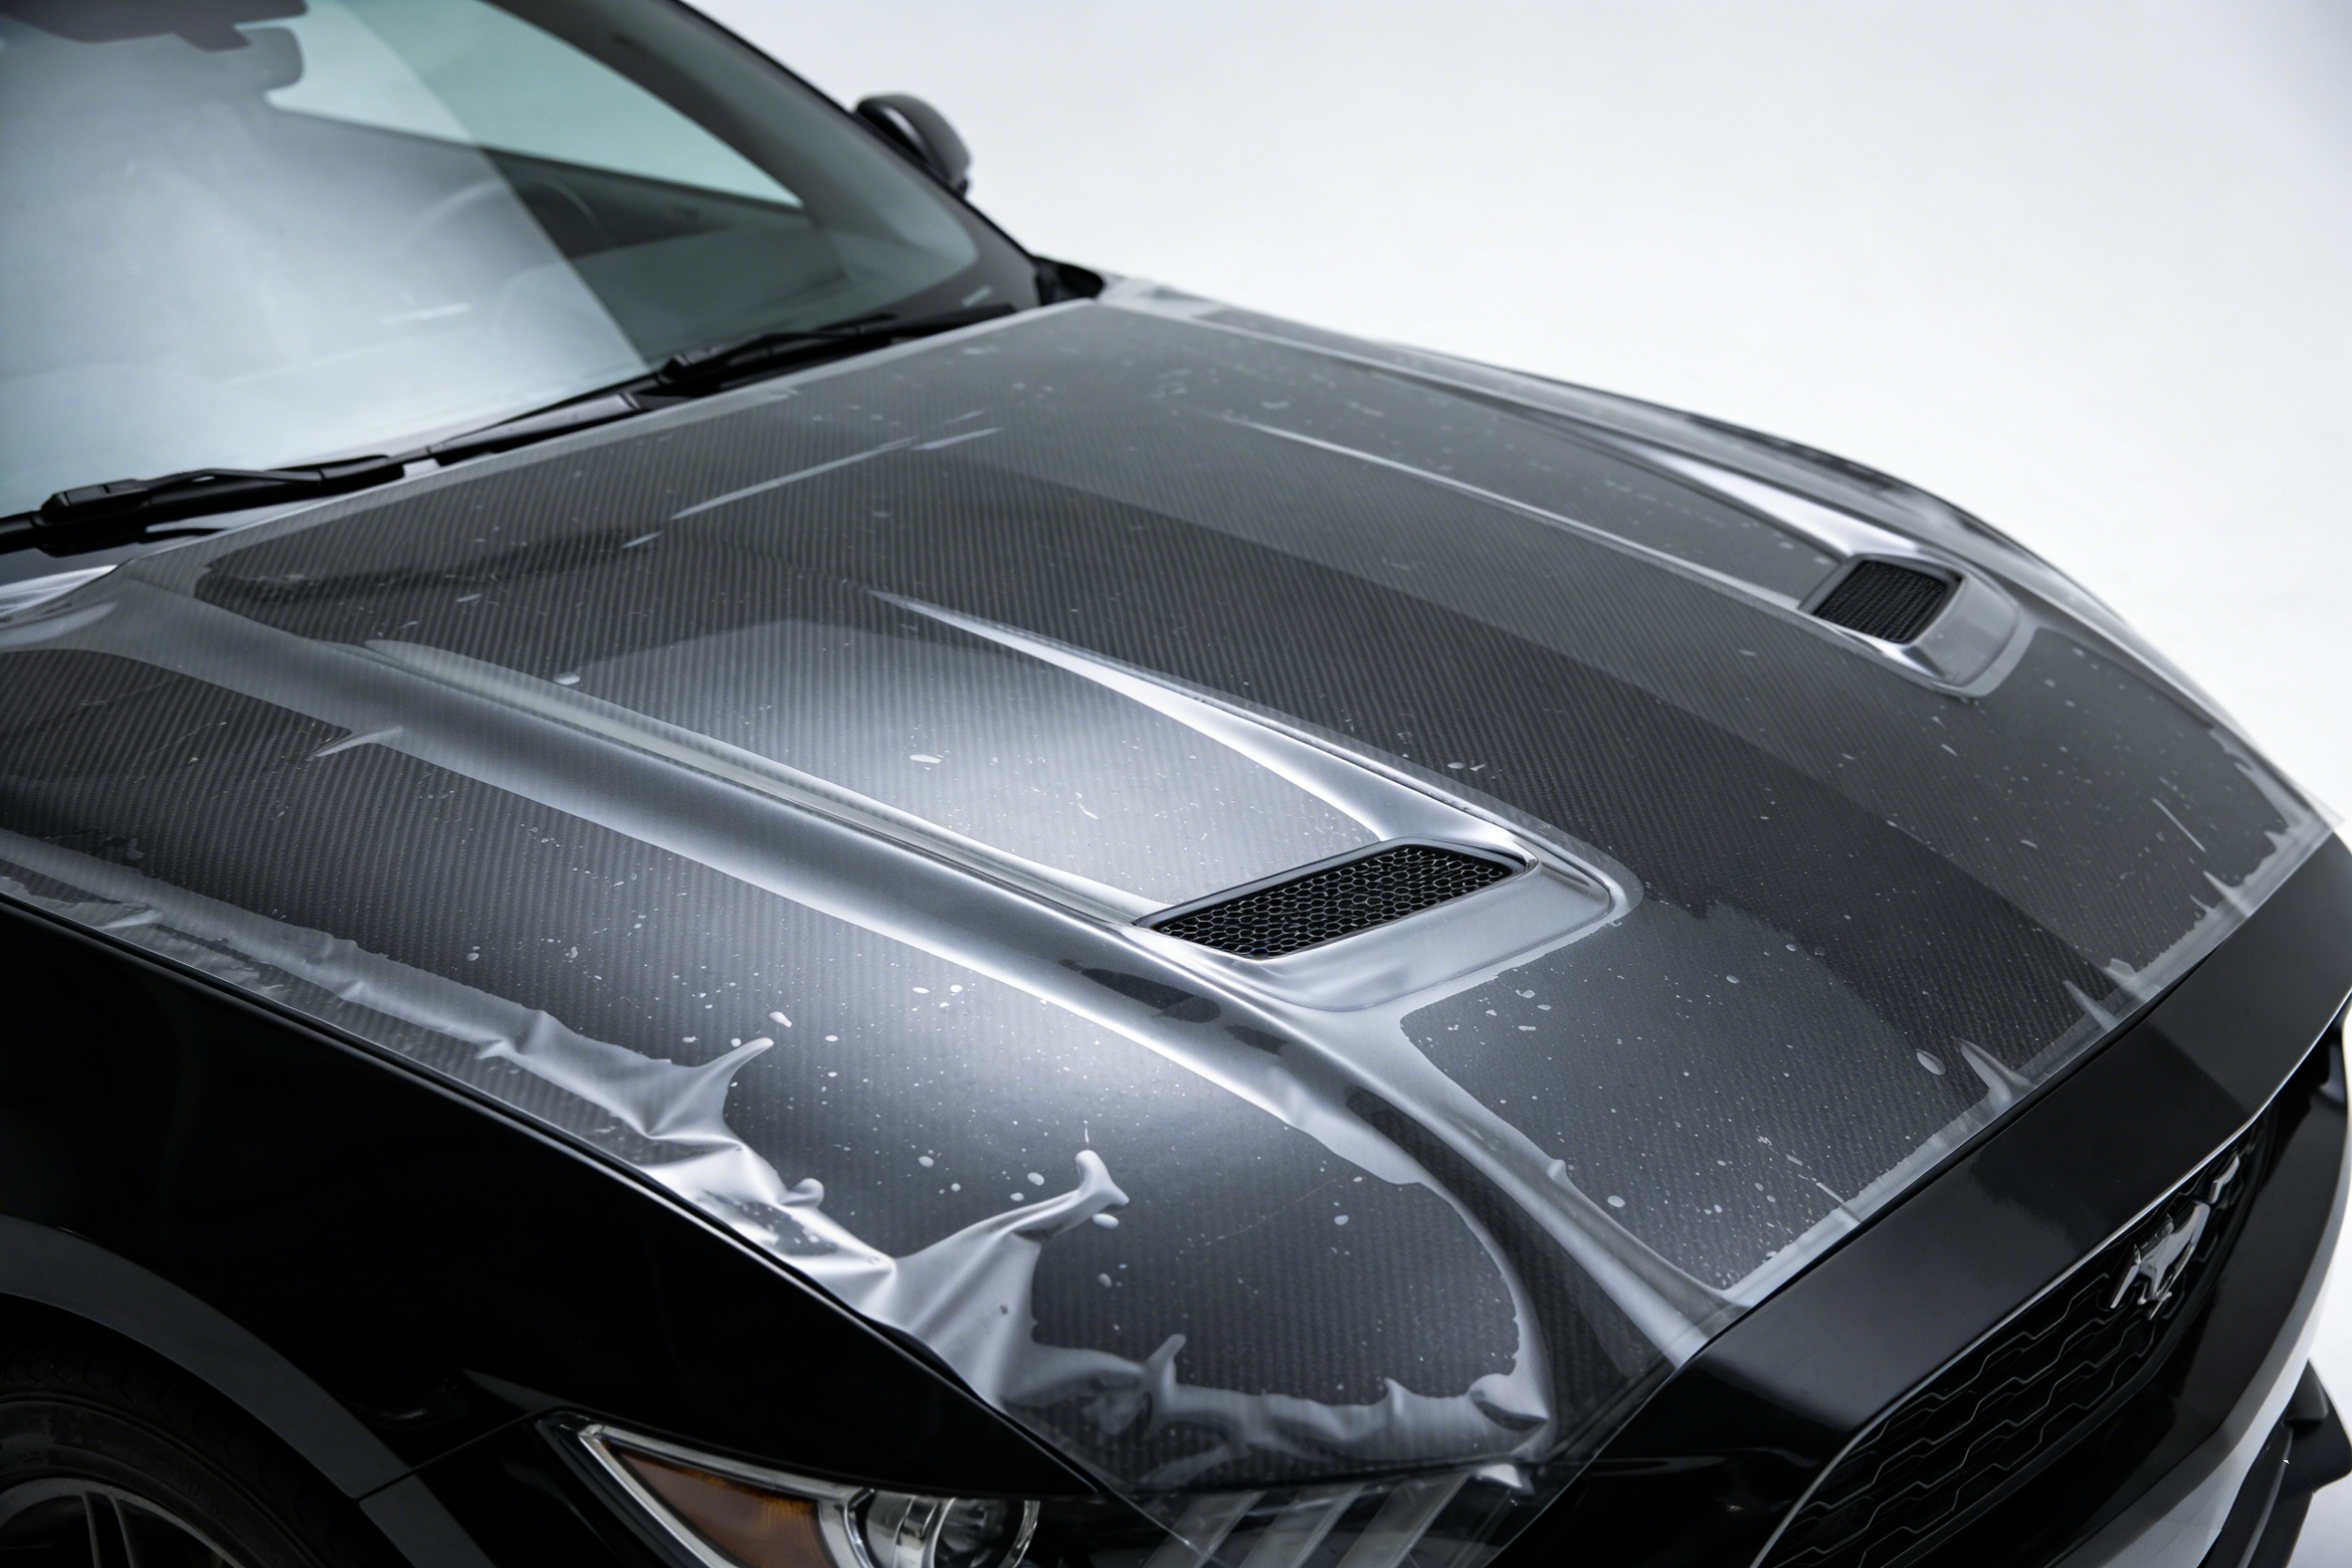
Pour film PPF couleur Lors de la pose, le comportement des résidus sur les surfaces peintes sous le film est particulièrement critique : les films PPF colorés sont souvent retirés et remplacés lorsque le client souhaite changer de finition, et les résidus d'adhésif laissés sur la surface peinte lors du retrait représentent un coût direct pour la pose suivante. Précisez-le. Par écrit. En joignant une méthode d'essai.
Tests de compatibilité des surfaces : l'étape de préqualification que la plupart des grossistes négligent
Voici un cas de défaillance que j'ai observé à maintes reprises sur des réseaux de distribution qui, par ailleurs, fonctionnent de manière professionnelle : un film qui donne d'excellents résultats sur 95% des types de supports disponibles sur le marché ne tient pas sur une formulation de peinture OEM spécifique — et personne ne s'en rend compte avant que l'installateur ne se retrouve sur place face à un véhicule dont la valeur dépasse largement celle du contrat de pose du film.
Les tests de compatibilité des surfaces constituent l'étape de préqualification qui permet d'éviter cela. C'est aussi l'étape que la plupart des grossistes négligent, car elle nécessite du temps, des échantillons de substrats et un protocole documenté que personne n'a encore mis au point.
Procédure standard : appliquez le film sur un panneau du substrat cible (peinture d'origine, verre, film en fibre de carbone, film anti-chrome — quelle que soit la surface d'application), laissez reposer pendant 24 heures à 23 °C, puis évaluez l'adhérence, la repositionnabilité et les résidus selon les méthodes décrites ci-dessus. Pour les applications sur véhicules haut de gamme, prolongez le temps de repos à 30 jours et ajoutez un test de cycles thermiques (10 cycles de -20 °C à 70 °C) avant l'évaluation des résidus. Ce protocole permet de détecter les problèmes de compatibilité que le test de 24 heures ne permet pas de mettre en évidence.
Norme D3330 de l'ASTM International relative à l'adhérence au pelage fournit la méthodologie de référence pour la mesure de l'adhérence spécifique au substrat — la valeur recherchée sur les surfaces de finition automobile d'origine est généralement comprise entre 8 et 20 N/25 mm lors d'un essai de pelage à 180°, à une vitesse de 300 mm/min. En dessous de 8, le film ne conservera pas son adhérence sur les surfaces verticales soumises à des cycles thermiques. Au-delà de 20, le retrait sans résidus devient aléatoire sur les formulations de peinture plus souples.
Une analyse de la gestion de la qualité réalisée en 2023 par ASQ (Association américaine pour la qualité) Une étude a révélé que les litiges liés à la compatibilité des surfaces dans les applications de films et de revêtements étaient résolus plus rapidement lorsqu'on disposait de données issues d'essais de préqualification, par rapport aux cas où la compatibilité était simplement supposée sur la base de la catégorie de produit. Les données de préqualification ne constituent pas seulement une protection contre les défaillances : elles constituent un atout dans la résolution des litiges lorsque, malgré tous les efforts déployés, un problème survient.
Spécifications de l'adhésif PPF : Tableau de référence des seuils de performance
| Paramètres | Méthode d'essai | Plage acceptable (film de protection pour véhicules) | Drapeau rouge |
|---|---|---|---|
| Adhérence initiale (23 °C) | PSTC-6, substrat en acier inoxydable | 200 à 400 g/25 mm | 500 g/25 mm |
| Adhérence au pelage (180°, 24 h) | ASTM D3330 | 8–20 N/25 mm | <6 N/25 mm (risque de soulèvement) |
| Force de déverrouillage (23 °C) | PSTC-3, 300 mm/min | 10 à 40 g/25 mm | >50 g/25 mm |
| Force de déclenchement (5 °C) | PSTC-3, 300 mm/min | 15 à 55 g/25 mm | >65 g/25 mm |
| Résidus (après 72 heures) | ASTM D6252 | Pas de transfert | Tout résidu visible |
| Résidu (après vieillissement aux UV) | ASTM G154 + D6252 | Pas de transfert | Tout résidu visible |
| Résistance au cisaillement | ASTM D3654 | >10 000 min à 1 kg | moins de 5 000 min |
| Compatibilité avec les surfaces | Norme ASTM D3330 relative aux peintures d'origine | 8–20 N/25 mm | 22 N/25 mm |
Ces plages constituent des seuils de référence pour les films de protection en TPU aliphatique standard appliqués sur des substrats automobiles. Les applications spécialisées — surfaces texturées, peinture mate, fibre de carbone — nécessitent des tests de compatibilité indépendants par rapport à ces valeurs de référence, plutôt que de partir du principe d'une équivalence.
A Une analyse de 2023 sur le règlement des litiges dans la chaîne d'approvisionnement citée dans la couverture du secteur manufacturier par Bloomberg Une étude a révélé que les litiges relatifs à l'aspect et à l'adhérence dans le secteur des films pour l'automobile, qui ont donné lieu à un arbitrage formel, ont pris en moyenne 8,3 mois à se résoudre lorsque la documentation était informelle, contre 2,1 mois lorsque les deux parties disposaient de cahiers des charges signés et soumis à un contrôle des révisions, précisant les méthodes d'essai à utiliser. Cela représente six mois de fonds de roulement immobilisés dans un litige qu'un document aurait pu prévenir ou résoudre en quelques semaines.
Foire aux questions sur l'adhésif PPF
- Qu'est-ce qu'une spécification d'adhésif PPF et pourquoi est-ce important ?
Une spécification d'adhésif pour film de protection de peinture (PPF) est un document écrit, signé par les deux parties, qui définit des seuils de performance mesurables — notamment l'adhérence initiale en g/25 mm selon la norme PSTC-6, l'adhérence au pelage en N/25 mm selon la norme ASTM D3330, la force de décollement selon la norme PSTC-3, et les résultats relatifs aux résidus selon la norme ASTM D6252 — pour le système adhésif sensible à la pression d'un film de protection de peinture, fournissant ainsi des critères d'acceptation exécutoires que le fournisseur et le grossiste peuvent tester de manière indépendante afin de résoudre sans ambiguïté les litiges liés à l'installation. En l'absence de seuils numériques spécifiques et de méthodes d'essai désignées, les allégations de performance de l'adhésif figurant sur les fiches techniques des produits sont juridiquement inapplicables et commercialement inutiles en cas de litige.
- Comment mesure-t-on l'adhérence des systèmes adhésifs pour films de protection de peinture (PPF) ?
L'adhérence initiale des systèmes adhésifs PPF est mesurée soit selon la norme ASTM D2979 (méthode de l'adhérence à la sonde, mesurant l'adhérence instantanée sous une force de contact et un temps de maintien définis, en grammes par 25 mm), soit selon la norme PSTC-6 (méthode de l'adhérence en boucle, mesurant la force de séparation après un bref contact avec le substrat). Ces deux méthodes nécessitent de préciser le matériau du substrat, la température d'essai et les conditions de contact, car les valeurs d'adhérence varient considérablement d'une méthode à l'autre et ne peuvent être comparées sans confirmation du protocole utilisé.
- Quelle force de décollement est recommandée pour les films de protection en polypropylène destinés à l'automobile ?
La force de décollement appropriée pour les systèmes de support de film de protection automobile (PPF) est comprise entre 10 et 40 g/25 mm à 23 °C, conformément à la norme PSTC-3 (décollement à 180° à 300 mm/min) — une plage qui permet un retrait contrôlé et stable du support sans décollement spontané pendant la manipulation ni résistance excessive susceptible de déplacer le film positionné lors de l'installation. Pour les réseaux de distribution couvrant des marchés où les températures d'installation sont régulièrement inférieures à 15 °C, une mesure supplémentaire de la force de décollement à basse température à 5 °C est requise, avec une plage acceptable de 15 à 55 g/25 mm, car les systèmes de support à base de silicone augmentent considérablement la force de décollement à basse température d’une manière que la spécification à température ambiante ne permet pas de saisir.
- Comment définir les limites de résidus d'adhésif pour les films de protection en polypropylène (PPF) ?
Les tests de compatibilité de surface ne sont pas compliqués. Il suffit d'appliquer le film sur le support réel — peinture d'origine, verre, chrome, fibre de carbone — de le laisser agir, puis de vérifier l'adhérence au pelage (ASTM D3330), les résidus (ASTM D6252) et la repositionnabilité avant même que le produit n'atteigne le véhicule du client. Une étude réalisée par l'ASQ en 2023 a révélé que les litiges liés à la compatibilité étaient résolus 681 fois plus rapidement lorsque des données de préqualification étaient disponibles. Ce n'est pas négligeable.
La plupart des grossistes sautent cette étape. Ils s'en rendent compte seulement au moment de l'installation, sur un véhicule d'une valeur de 1 620 000 euros.
Trois mesures permettent de réduire rapidement les coûts liés aux retouches. Rédigez les spécifications de référence — adhérence initiale, force de décollement, adhérence au pelage, résidus — avant l'expédition du premier lot, et non après la première réclamation. Exigez de votre fournisseur des données d'essai au niveau du lot, et non des moyennes par référence, car les moyennes masquent les variations à l'origine d'installations inégales. Et effectuez des tests de compatibilité de surface sur chaque nouvelle catégorie de substrat avant la mise sur le marché. ASTM D3330 à 180° de pelage. Visez une valeur de 8 à 20 N/25 mm sur la couche de finition automobile. En dehors de cette plage, vous obtiendrez soit un décollement, soit des résidus lors du retrait.
Les limites de résidus adhésifs pour les films de protection de peinture (PPF) doivent être définies comme “ aucun transfert visible ” selon la méthode ASTM D6252, après une période de repos standard de 72 heures à 23 °C/50 % d'humidité relative (50%) et une séquence de vieillissement accéléré — généralement 70 °C pendant 24 heures pour simuler l’exposition thermique, suivie de 1 000 heures de vieillissement aux UV selon la norme ASTM G154 — car les tests initiaux de résidus à 72 heures permettent souvent de valider des produits qui échouent dans des conditions réelles d’exposition automobile en extérieur de 2 à 3 ans, en particulier dans les systèmes adhésifs à base de PVC où l'exposition aux UV modifie la chimie de l'adhésif d'une manière que les essais à court terme ne révèlent pas. Qu'est-ce que le test de compatibilité de surface pour les adhésifs PPF et pourquoi est-il important ?
- Qu'est-ce que le test de compatibilité de surface pour l'adhésif PPF et pourquoi est-ce important ?
Les essais de compatibilité de surface pour l'adhésif PPF constituent un protocole de préqualification qui consiste à appliquer le film sur des substrats cibles spécifiques — peintures d'origine, verre, film anti-chrome, habillages en fibre de carbone — et mesure l'adhérence au pelage selon la norme ASTM D3330, les résidus selon la norme ASTM D6252, ainsi que la repositionnabilité après des conditions de temps de pose définies, avant que le film n'entre sur un marché ou dans une catégorie d'application, afin d'identifier les défaillances d'adhérence spécifiques au substrat avant qu'elles n'atteignent les véhicules des clients, plutôt que de les découvrir lors de l'installation. Une étude de l'ASQ sur la gestion de la qualité en 2023 a révélé que les litiges de compatibilité étaient résolus 68% plus rapidement lorsque des données de préqualification existaient, par rapport à une compatibilité supposée sur la seule base de la catégorie de produit.
- Comment réduire les coûts liés aux retouches en choisissant un adhésif PPF mieux adapté ?
La réduction des coûts de retouche des films PPF grâce à la spécification des adhésifs nécessite trois étapes successives :
Tout d'abord, établissez par écrit des spécifications de référence concernant l'adhérence initiale, la force de décollement, l'adhérence au pelage et les résidus avant l'expédition du premier lot de production — et non après la première réclamation ; deuxièmement, exigez de votre fournisseur des données d'essai au niveau du lot pour chaque paramètre, conformément aux méthodes ASTM ou PSTC désignées, car les moyennes au niveau des références masquent les variations d'un lot à l'autre qui entraînent des performances d'installation inégales ; troisièmement, effectuez une préqualification de la compatibilité des surfaces pour toute nouvelle catégorie de substrat avant le déploiement complet sur le marché, en utilisant la méthode de pelage ASTM D3330 à 180° afin de confirmer que la plage d'adhérence se situe dans la fourchette de 8 à 20 N/25 mm appropriée pour les surfaces de finition automobile.

 English
 Français
 Deutsch
 Italiano
 Español
 Português
 العربية
 Русский