Mi è capitato di vedere un ordine di rilavorazione da $40.000 ricondotto alla mancanza di un solo numero.
Indice dei contenuti
Non era un lotto difettoso. Non era un cambio di fornitore. Non era una tecnica di installazione scorretta. Una specifica mancante: un dato che entrambe le parti del contratto di fornitura davano per scontato fosse scritto da qualche parte, ma che in realtà non c'era. L'adesivo ha funzionato al limite minimo di ciò che il produttore considerava accettabile. L'installatore lo ha considerato un difetto. Il grossista si è trovato in mezzo a due parti con definizioni diverse di “corretto” e senza alcun documento che risolvesse l'ambiguità.
Questa situazione si ripete lungo tutta la filiera delle pellicole protettive e delle pellicole per vetri più spesso di quanto chiunque voglia ammettere pubblicamente. E, francamente, credo che il motivo per cui persiste sia che le specifiche degli adesivi rappresentano un terreno scomodo: richiedono ai fornitori di impegnarsi su numeri che preferirebbero mantenere vaghi, e richiedono agli acquirenti di investire tempo in anticipo in una conversazione tecnica che sembra poter aspettare fino a quando non si presenta effettivamente un problema.
Non c'è tempo da perdere. Quando il problema si presenta, ormai è troppo tardi.
Perché le specifiche degli adesivi rimangono vaghe — e a chi giova questa situazione
Ecco la cruda verità: le vaghe descrizioni relative all’adesivo riportate nella scheda tecnica di un prodotto vanno quasi sempre a vantaggio del fornitore più che dell’acquirente. “Eccellente adesione”. “Riposizionabile senza lasciare residui”. “Forte adesione iniziale”. Queste frasi si collocano in una zona grigia in cui il fornitore può spedire praticamente qualsiasi cosa e tecnicamente dichiararne la conformità, poiché la conformità non è mai stata definita in base a una misura.
Il team di installazione dell'acquirente, dal canto suo, sta valutando le prestazioni effettive alla luce di un modello mentale di ciò che significano i termini “eccellente” e “riposizionabile” — un modello mentale plasmato dall'esperienza maturata con qualsiasi pellicola utilizzata in precedenza. Composizione chimica dell'adesivo diversa. Profilo di adesività diverso. Risultato diverso. Stesse specifiche indefinite.
Secondo Raccolta delle metodologie di prova pubblicate da ASTM International, Le prestazioni degli adesivi sensibili alla pressione sono misurabili in base ad almeno sei parametri indipendenti — adesione al distacco, adesività iniziale, resistenza al taglio, forza di distacco, residuo e compatibilità con la superficie — ciascuno con una propria procedura di prova e un proprio valore numerico. Il settore dispone degli strumenti per specificarli tutti. La maggior parte delle schede tecniche dei prodotti non ne specifica nessuno. È proprio in questa lacuna che va a finire il budget destinato alle rilavorazioni.
Tack: il valore più frainteso nelle specifiche degli adesivi
L'adesione iniziale è la proprietà che caratterizza il primo contatto: si tratta della formazione immediata del legame quando l'adesivo entra in contatto con un substrato sotto una leggera pressione, prima che abbia inizio il processo di indurimento completo. Essa determina la riposizionabilità durante l'installazione, l'aderenza iniziale su geometrie complesse e se la pellicola scivola, aderisce o si stacca durante il processo di applicazione a umido.
Tuttavia, l'adesività non è un valore numerico unico. Si tratta di una misura che dipende in larga misura dal metodo di prova, dal substrato, dalla temperatura e dal tempo di permanenza — ed è proprio per questo che l'indicazione “buona adesività” riportata in una scheda tecnica è praticamente priva di significato se non è accompagnata da un protocollo di prova.
I due metodi standard per misurare l'adesività nei sistemi PSA sono l'ASTM D2979 (adesività a pressione degli adesivi mediante un apparecchio a sonda invertita) e il PSTC-6 (prova di adesività ad anello). Essi misurano aspetti diversi. Lo standard ASTM D2979 misura l’adesività della sonda, ovvero l’adesione immediata sotto una forza di contatto e un tempo di permanenza definiti. Il test di adesività ad anello misura la forza necessaria per separare un anello di pellicola da un substrato dopo un breve contatto. Stesso adesivo. Valori di adesività diversi. E se si confrontano i dati dei fornitori tra i diversi metodi — cosa che nessuno dichiara mai esplicitamente di fare — si confrontano numeri che non corrispondono.
Per Pellicola protettiva trasparente in TPU applicazioni in cui la tecnica di installazione a umido richiede che la pellicola scivoli liberamente sul substrato prima della lisciatura con la spatola, l'adesione iniziale compresa tra 200 e 400 g/25 mm (PSTC-6, substrato in poliuretano termoplastico, 23 °C) è la finestra che consente un riposizionamento pulito senza che la pellicola si attacchi prematuramente. Al di sopra di tale intervallo si avrà difficoltà a maneggiare la pellicola durante il posizionamento. Al di sotto di essa, la pellicola non manterrà la posizione durante l'applicazione con la spatola su curve complesse. Tale intervallo — da 200 a 400 — deve essere specificato per iscritto, indicando il metodo e il substrato, prima della spedizione del primo rotolo.
Prestazioni del rivestimento antiaderente: la variabile che nessuno valuta finché non si guasta
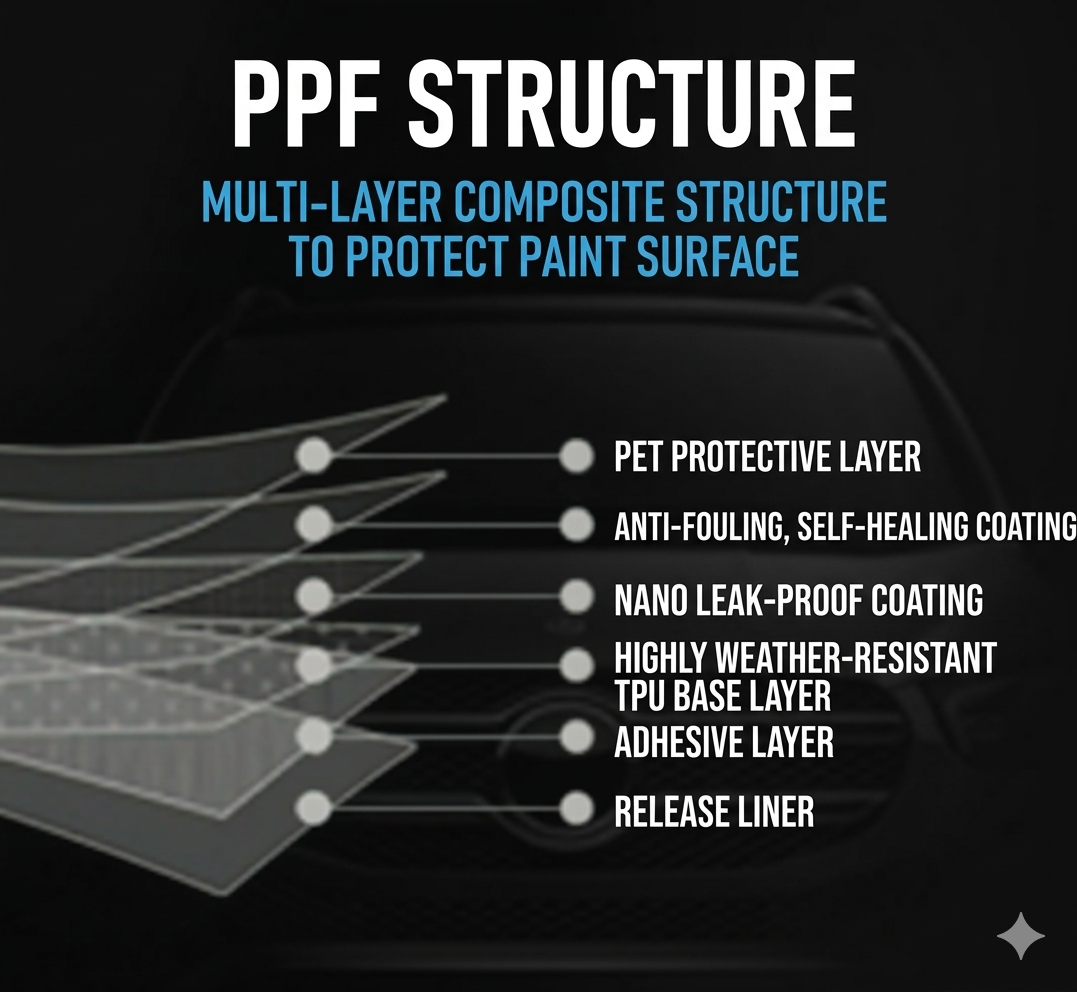
Il rivestimento protettivo — ovvero la carta o la pellicola rivestita in silicone che protegge lo strato adesivo prima dell'applicazione — è il componente più sottovalutato dell'intero sistema adesivo delle pellicole protettive (PPF). E, in base alla mia esperienza, è proprio questo elemento a generare una percentuale sproporzionata di reclami relativi all'applicazione, rispetto all'attenzione che gli viene dedicata durante le trattative di acquisto.
La forza di distacco è la proprietà misurabile che determina il modo in cui il supporto si separa dall'adesivo durante l'applicazione. Se troppo elevata, il rivestimento estrae la pellicola dalla sua posizione mentre viene staccata, introducendo tensione in un pannello che era stato appena posizionato correttamente. Se troppo bassa, il rivestimento si stacca spontaneamente durante la manipolazione, l'adesivo entra in contatto con superfici con cui non dovrebbe, e l'installazione viene compromessa prima ancora che inizi il lavoro con la spatola.
Il test standard è il PSTC-3 (stacco a 180° a 300 mm/min, su substrato in acciaio inossidabile o pellicola). Per le applicazioni di pellicole nel settore automobilistico, l'intervallo di forza di rilascio accettabile è tipicamente di 10–40 g/25 mm a 23 °C — un intervallo che consente una rimozione pulita e controllata del liner senza spostamento della pellicola. Ma ecco la variabile che, nella pratica, compromette questa specifica: la temperatura. La forza di rilascio nei sistemi di liner a base di silicone aumenta significativamente a basse temperature.Stessa guarnizione, due temperature, due prestazioni drasticamente diverse.
20 g/25 mm a 23 °C. Applicazione pulita, senza intoppi. Lo stesso rivestimento a 10 °C — una tipica mattina di novembre in Canada — e si arriva a 45 g/25 mm. La pellicola si sposta. L'adesivo si contamina. L'installatore lo definisce un difetto del prodotto. Nessuno controlla la temperatura quella mattina.
Il nero lucido peggiora la situazione. Di gran lunga.
La pellicola trasparente perdona molti difetti. Il nero lucido non perdona nulla. Qualsiasi micro-tensione all'interfaccia tra adesivo e pellicola durante la rimozione del rivestimento protettivo — una tensione che non si vede, non si percepisce e non si può misurare senza lo strumento adeguato — si manifesta sotto forma di imperfezioni nella texture della superficie sotto una luce direzionale dopo l'installazione. Il tipo di cosa che un cliente nota immediatamente sotto la luce di uno showroom e che non si può giustificare.
Le specifiche richiedono una misurazione della forza di distacco a basse temperature. Inoltre, se la finitura "piano black" fa parte della vostra gamma di prodotti, è necessario specificare separatamente il comportamento di distacco del liner, poiché le conseguenze ottiche su tale finitura sono di natura completamente diversa rispetto a quelle della pellicola trasparente.
Limiti di residui: le specifiche che tutelano la tua garanzia
I residui di adesivo — ovvero il materiale che rimane sulla superficie del supporto dopo la rimozione della pellicola — sono il punto in cui le specifiche dell'adesivo assumono rilevanza legale e garantistica, andando oltre la semplice questione delle prestazioni. E la generale riluttanza del settore a stabilire per iscritto dei limiti relativi ai residui è, a mio avviso, una delle pratiche commercialmente più miopi nel campo delle pellicole autoadesive.
L'analisi dei residui segue la metodologia ASTM D6252 o PSTC-14: il film viene applicato su un substrato standard, lasciato in posa in condizioni definite (in genere 72 ore a 23 °C, 50% RH, seguito da un trattamento a temperatura elevata a 70 °C per 24 ore per simulare l’invecchiamento accelerato), quindi viene rimosso e il substrato viene esaminato sotto illuminazione standardizzata per verificare il trasferimento di adesivo. Il risultato è categorico: nessun residuo, residuo leggero, residuo moderato, residuo pesante — e per le applicazioni automobilistiche di alta gamma, la specifica dovrebbe richiedere “nessun residuo” in tutte le condizioni standard di permanenza.
Ma la variabile che la maggior parte delle specifiche sui residui trascura è il comportamento a lungo termine. Una pellicola che supera un test sui residui della durata di 72 ore potrebbe non superare la prova dopo 3 anni di esposizione all'aperto su un veicolo, poiché l'esposizione ai raggi UV, i cicli termici e la migrazione dei plastificanti (in particolare nelle pellicole a base di PVC) modificano la composizione chimica dell'adesivo nel tempo. Il Protocollo ASTM G154 per l'invecchiamento accelerato ai raggi UV — Un minimo di 1.000 ore per le applicazioni esterne nel settore automobilistico — deve essere incluso nelle specifiche relative ai residui, non solo nella prova di permanenza iniziale. Qualsiasi fornitore di pellicole che non includa i dati sui residui post-UV nel proprio pacchetto di controllo qualità sta fornendo solo i dati più semplici da ottenere, nascondendo quelli più significativi.
Per film PPF a colori In questo ambito, il comportamento dei residui sulle superfici verniciate sotto la pellicola è particolarmente critico: le pellicole protettive colorate (PPF) vengono spesso rimosse e sostituite quando il cliente desidera cambiare la finitura, e i residui di adesivo sulla superficie verniciata al momento della rimozione rappresentano un costo diretto per la successiva installazione. Specificalo. Per iscritto. Allegando un metodo di prova.
Test di compatibilità delle superfici: la fase di prequalificazione che la maggior parte dei grossisti tralascia
Ecco un tipo di problema che ho visto ripetersi più volte in reti di distribuzione che, per il resto, operano in modo professionale: una pellicola che funziona perfettamente su 95% dei tipi di substrato presenti sul mercato non dà i risultati sperati su una specifica formulazione di vernice OEM — e nessuno se ne accorge finché l’installatore non si trova sul posto con un veicolo il cui valore supera di gran lunga quello del contratto per la pellicola.
I test di compatibilità delle superfici rappresentano la fase di prequalificazione che permette di evitare tutto ciò. È anche la fase che la maggior parte dei grossisti tende a tralasciare, poiché richiede tempo, campioni di substrato e un protocollo documentato che nessuno ha ancora messo a punto.
L'approccio standard: applicare la pellicola su un pannello del substrato di destinazione (vernice OEM, vetro, rivestimento in fibra di carbonio, pellicola per la rimozione delle cromature — qualunque sia la superficie di applicazione), lasciare riposare per 24 ore a 23 °C, quindi valutare l'adesione, la riposizionabilità e i residui secondo i metodi sopra indicati. Per le applicazioni su veicoli di alta gamma, estendere il tempo di posa a 30 giorni e aggiungere un test di ciclo termico (10 cicli da -20 °C a 70 °C) prima della valutazione dei residui. Questo protocollo rileva i problemi di compatibilità che il test di 24 ore non individua.
Norma ASTM International D3330 sull'adesione al distacco fornisce la metodologia di riferimento per la misurazione dell'adesione specifica per il substrato: il valore da ricercare sulle superfici dei finitori automobilistici OEM è in genere compreso tra 8 e 20 N/25 mm con prova di pelatura a 180°, a 300 mm/min. Se il valore è inferiore a 8, il film non manterrà l'adesione sulle superfici verticali in presenza di cicli termici. Se il valore è superiore a 20, la rimozione senza residui diventa inaffidabile su formulazioni di vernice più morbide.
Un'analisi sulla gestione della qualità del 2023 condotta da ASQ (Società americana per la qualità) è emerso che le controversie relative alla compatibilità delle superfici nelle applicazioni di pellicole e rivestimenti si risolvono più rapidamente quando sono disponibili dati relativi ai test di prequalificazione rispetto a quando la compatibilità viene dedotta esclusivamente dalla categoria di prodotto. I dati di prequalificazione non costituiscono solo una protezione contro i fallimenti, ma rappresentano anche un vantaggio nella risoluzione delle controversie quando, nonostante tutti gli sforzi, qualcosa va storto.
Specifiche dell'adesivo PPF: Tabella di riferimento delle soglie prestazionali
| Parametro | Metodo di prova | Intervallo accettabile (pellicola protettiva per auto) | Bandiera rossa |
|---|---|---|---|
| Adesione iniziale (23 °C) | PSTC-6, substrato in acciaio inossidabile | 200–400 g/25 mm | 500 g/25 mm |
| Resistenza all'asportazione (180°, 24 ore) | ASTM D3330 | 8–20 N/25 mm | <6 N/25 mm (rischio di sollevamento) |
| Forza di sgancio (23 °C) | PSTC-3, 300 mm/min | 10–40 g/25 mm | >50 g/25 mm |
| Forza di sgancio (5 °C) | PSTC-3, 300 mm/min | 15–55 g/25 mm | >65 g/25 mm |
| Residuo (dopo 72 ore) | ASTM D6252 | Nessun trasferimento | Eventuali residui visibili |
| Residuo (dopo invecchiamento ai raggi UV) | ASTM G154 + D6252 | Nessun trasferimento | Eventuali residui visibili |
| Resistenza al taglio | ASTM D3654 | >10.000 minuti a 1 kg | <5.000 min |
| Compatibilità con le superfici | Norma ASTM D3330 relativa alle vernici OEM | 8–20 N/25 mm | 22 N/25 mm |
Questi intervalli rappresentano i valori di riferimento per i film protettivi in TPU alifatico standard applicati su substrati automobilistici. Le applicazioni speciali — superfici testurizzate, vernici opache, fibra di carbonio — richiedono test di compatibilità indipendenti rispetto a tali valori di riferimento, anziché basarsi su un presupposto di equivalenza.
A Analisi sulla risoluzione delle controversie nella catena di approvvigionamento del 2023 citata nella copertura dedicata al settore manifatturiero di Bloomberg è emerso che le controversie relative all'aspetto e all'adesione nel settore delle pellicole per il settore automobilistico, giunte in fase di arbitrato formale, richiedevano in media 8,3 mesi per essere risolte quando la documentazione era informale, contro i 2,1 mesi necessari quando entrambe le parti disponevano di documenti di specifica firmati e sottoposti a controllo delle revisioni, contenenti metodi di prova specificati. Si tratta di sei mesi di capitale circolante immobilizzato in una controversia che un documento avrebbe potuto prevenire o risolvere in poche settimane.
Domande frequenti sull'adesivo PPF
- Che cos'è una specifica adesiva PPF e perché è importante?
Una specifica adesiva per pellicole protettive per vernici (PPF) è un documento scritto, firmato da entrambe le parti, che definisce soglie prestazionali misurabili — tra cui l'adesività iniziale in g/25 mm secondo la norma PSTC-6, l'adesione al distacco in N/25 mm secondo la norma ASTM D3330, la forza di distacco secondo la norma PSTC-3, e i risultati relativi ai residui secondo la norma ASTM D6252 — per il sistema adesivo sensibile alla pressione presente in una pellicola protettiva per vernici, fornendo criteri di accettazione applicabili che sia il fornitore che il grossista possono verificare in modo indipendente per risolvere le controversie relative all’installazione senza ambiguità. Senza soglie numeriche specifiche e metodi di prova ben definiti, le dichiarazioni sulle prestazioni dell'adesivo riportate nelle schede tecniche dei prodotti sono giuridicamente inapplicabili e commercialmente inutili in caso di controversia.
- Come si misura l'adesività nei sistemi adesivi PPF?
L'adesività nei sistemi adesivi PPF viene misurata utilizzando la norma ASTM D2979 (metodo della sonda, che misura l'adesione immediata in grammi per 25 mm in presenza di una forza di contatto e di un tempo di permanenza definiti) oppure la norma PSTC-6 (metodo di adesione ad anello, che misura la forza di separazione dopo un breve contatto con il substrato); entrambi i metodi richiedono la specificazione del materiale del substrato, della temperatura di prova e delle condizioni di contatto, poiché i valori di adesione differiscono in modo significativo tra i metodi e non possono essere confrontati senza confermare il protocollo utilizzato.
- Qual è la specifica relativa alla forza di rilascio più indicata per le pellicole protettive in PPF per il settore automobilistico?
La forza di distacco appropriata per i sistemi di rivestimento PPF per il settore automobilistico è compresa tra 10 e 40 g/25 mm a 23 °C secondo la norma PSTC-3 (stacco a 180° a 300 mm/min) — un intervallo che consente la rimozione controllata e stabile del supporto senza distacco spontaneo durante la manipolazione o resistenza eccessiva che sposti la pellicola posizionata durante l’installazione. Per le reti di distribuzione che coprono mercati con temperature di installazione regolarmente inferiori a 15 °C, è richiesta una misurazione supplementare della forza di rilascio a bassa temperatura a 5 °C, con un intervallo accettabile di 15–55 g/25 mm, poiché i sistemi di liner a base di silicone aumentano significativamente la forza di rilascio a basse temperature in modi che le specifiche a temperatura ambiente non rilevano.
- Come dovrebbero essere specificati i limiti relativi ai residui di adesivo per le pellicole protettive (PPF)?
I test di compatibilità superficiale non sono complicati. Basta applicare la pellicola sul substrato reale — vernice OEM, vetro, cromature, fibra di carbonio — lasciarla in posa, quindi verificare l'adesione al distacco (ASTM D3330), i residui (ASTM D6252) e la riposizionabilità prima ancora che il prodotto raggiunga il veicolo del cliente. Una ricerca condotta da ASQ nel 2023 ha rilevato che le controversie relative alla compatibilità venivano risolte più rapidamente quando erano disponibili dati di prequalificazione. Non si tratta di una cifra irrisoria.
La maggior parte dei grossisti salta questo passaggio. Poi se ne accorgono solo al momento dell'installazione su un veicolo $200.000.
Tre cose consentono di ridurre rapidamente i costi di rilavorazione. Definire le specifiche di base — adesione iniziale, forza di distacco, adesione al distacco, residui — prima della spedizione del primo lotto, non dopo il primo reclamo. Richiedere al fornitore i dati dei test a livello di lotto, non le medie per SKU, poiché le medie nascondono le variazioni che causano installazioni non uniformi. E verificate la compatibilità superficiale su ogni nuova categoria di substrato prima dell'ingresso sul mercato. ASTM D3330 a 180° di distacco. Puntate a 8–20 N/25 mm sul rivestimento automobilistico. Al di fuori di questo intervallo, si verificherà un distacco o la formazione di residui al momento della rimozione.
I limiti relativi ai residui adesivi per le pellicole protettive (PPF) devono essere specificati come “nessun trasferimento visibile” secondo la metodologia ASTM D6252, dopo sia un periodo di permanenza standard di 72 ore a 23 °C/50% di umidità relativa (RH), sia una sequenza di invecchiamento accelerato — tipicamente 70 °C per 24 ore per simulare l’esposizione termica, seguita da 1.000 ore di invecchiamento ai raggi UV secondo ASTM G154 — poiché i test iniziali sui residui a 72 ore spesso approvano prodotti che falliscono nelle condizioni di permanenza reali di 2–3 anni di esposizione automobilistica all’aperto, in particolare nei sistemi adesivi a base di PVC dove l’esposizione ai raggi UV altera la composizione chimica dell’adesivo in modi che i test a breve termine non rivelano. Che cos’è il test di compatibilità superficiale per l’adesivo PPF e perché è importante?
- Che cos'è il test di compatibilità superficiale per l'adesivo PPF e perché è importante?
I test di compatibilità superficiale per l'adesivo PPF costituiscono un protocollo di prequalificazione che prevede l'applicazione della pellicola su specifici substrati di destinazione — vernici OEM, vetro, pellicola per la rimozione del cromo, rivestimenti in fibra di carbonio — e misura l'adesione al distacco secondo la norma ASTM D3330, i residui secondo la norma ASTM D6252 e la riposizionabilità dopo determinate condizioni di permanenza, prima che la pellicola entri in una categoria di mercato o di applicazione, per identificare i problemi di adesione specifici del substrato prima che raggiungano i veicoli dei clienti, anziché scoprirli durante l'installazione. La ricerca sulla gestione della qualità condotta da ASQ nel 2023 ha rilevato che le controversie relative alla compatibilità venivano risolte più rapidamente quando erano disponibili dati di prequalificazione rispetto a quando la compatibilità veniva dedotta esclusivamente dalla categoria di prodotto.
- Come posso ridurre i costi di rilavorazione grazie a una migliore scelta dell'adesivo PPF?
Per ridurre i costi di rilavorazione del PPF attraverso la scelta dell'adesivo, sono necessari tre passaggi sequenziali:
In primo luogo, stabilite per iscritto le specifiche di riferimento relative all'adesione iniziale, alla forza di distacco, all'adesione al distacco e ai residui prima della spedizione del primo lotto di produzione — non dopo il primo reclamo; in secondo luogo, richiedere al fornitore dati di prova a livello di lotto per ciascun parametro secondo i metodi ASTM o PSTC specificati, poiché le medie a livello di SKU mascherano la variazione da lotto a lotto che produce prestazioni di installazione incostanti; in terzo luogo, eseguire una prequalificazione della compatibilità superficiale per qualsiasi nuova categoria di substrato prima della piena immissione sul mercato, utilizzando la metodologia di pelatura ASTM D3330 a 180° per confermare che l'intervallo di adesione rientri nella gamma 8–20 N/25 mm appropriata per le superfici di finitura automobilistiche.

 English
 Français
 Deutsch
 Italiano
 Español
 Português
 العربية
 Русский