لقد شاهدت طلب إعادة تصنيع بقيمة $40,000 يعود السبب فيه إلى رقم واحد مفقود.
جدول المحتويات
لم تكن الدفعة سيئة. ولم يكن السبب تغيير المورد. ولم تكن تقنية التركيب خاطئة. مواصفات لاصقة مفقودة — رقم افترض الجميع من كلا طرفي اتفاقية التوريد أنه موجود مكتوبًا في مكان ما، ولكنه لم يكن موجودًا. كان أداء المادة اللاصقة في الحد الأدنى مما اعتبره المصنع مقبولًا. اعتبر المُركِّب ذلك عيبًا. وقع تاجر الجملة بين طرفين لهما تعريفان مختلفان لمصطلح “صحيح” ولم يكن هناك أي مستند يحل هذا الغموض.
تتكرر هذه الحالة في جميع أنحاء سلسلة توريد مواد حماية الأسطح (PPF) وأغشية النوافذ بمعدل أكبر مما يرغب أي شخص في الاعتراف به علنًا. وأعتقد بصراحة أن السبب وراء استمراره هو أن مواصفات المواد اللاصقة مجال غير مريح — فهي تتطلب من الموردين الالتزام بأرقام يفضلون إبقاءها غامضة، كما تتطلب من المشترين استثمار الوقت مسبقًا في محادثة فنية يبدو أنه يمكن تأجيلها حتى ظهور مشكلة فعلية.
لا يمكن تأجيل الأمر. فبحلول الوقت الذي تظهر فيه المشكلة، تكون الفرصة قد ضاعت.
لماذا تظل مواصفات المواد اللاصقة غامضة — ومن المستفيد من ذلك
وها هي الحقيقة المرة: إن العبارات الغامضة المتعلقة بالالتصاق الواردة في ورقة بيانات المنتج تفيد المورد في الغالب أكثر مما تفيد المشتري. “التصاق ممتاز”. “قابل لإعادة التثبيت دون ترك بقايا”. “قوة التصاق أولية عالية”. تقع هذه العبارات في منطقة رمادية حيث يمكن للمورد شحن أي شيء تقريبًا والادعاء من الناحية الفنية بالامتثال، لأن الامتثال لم يتم تعريفه أبدًا مقابل مقياس معين.
وفي الوقت نفسه، يقوم فريق التركيب التابع للمشتري بإجراء اختبارات أداء في ظروف حقيقية مقارنةً بنموذج ذهني لما تعنيه كلمتا “ممتاز” و“قابل لإعادة التثبيت” — وهو نموذج ذهني تشكل من خلال خبرتهم مع أي غشاء استخدموه من قبل. تركيبة لاصقة مختلفة. خصائص التصاق مختلفة. نتيجة مختلفة. نفس المواصفات غير المحددة.
وفقاً ل مكتبة منهجيات الاختبار التي نشرتها منظمة ASTM الدولية, ، يمكن قياس أداء المواد اللاصقة الحساسة للضغط من خلال ستة معايير مستقلة على الأقل — وهي قوة الالتصاق عند النزع، واللزوجة، ومقاومة القص، وقوة الفصل، والبقايا، والتوافق السطحي — ولكل منها إجراءات الاختبار الخاصة بها ونتائجها العددية. وتمتلك الصناعة الأدوات اللازمة لتحديد جميع هذه المعايير. لا تحدد معظم أوراق بيانات المنتجات أيًا منها. وهذه الفجوة هي المكان الذي تذهب إليه ميزانية إعادة العمل.
اللزوجة: الرقم الأكثر إساءة فهمه في مواصفات المواد اللاصقة
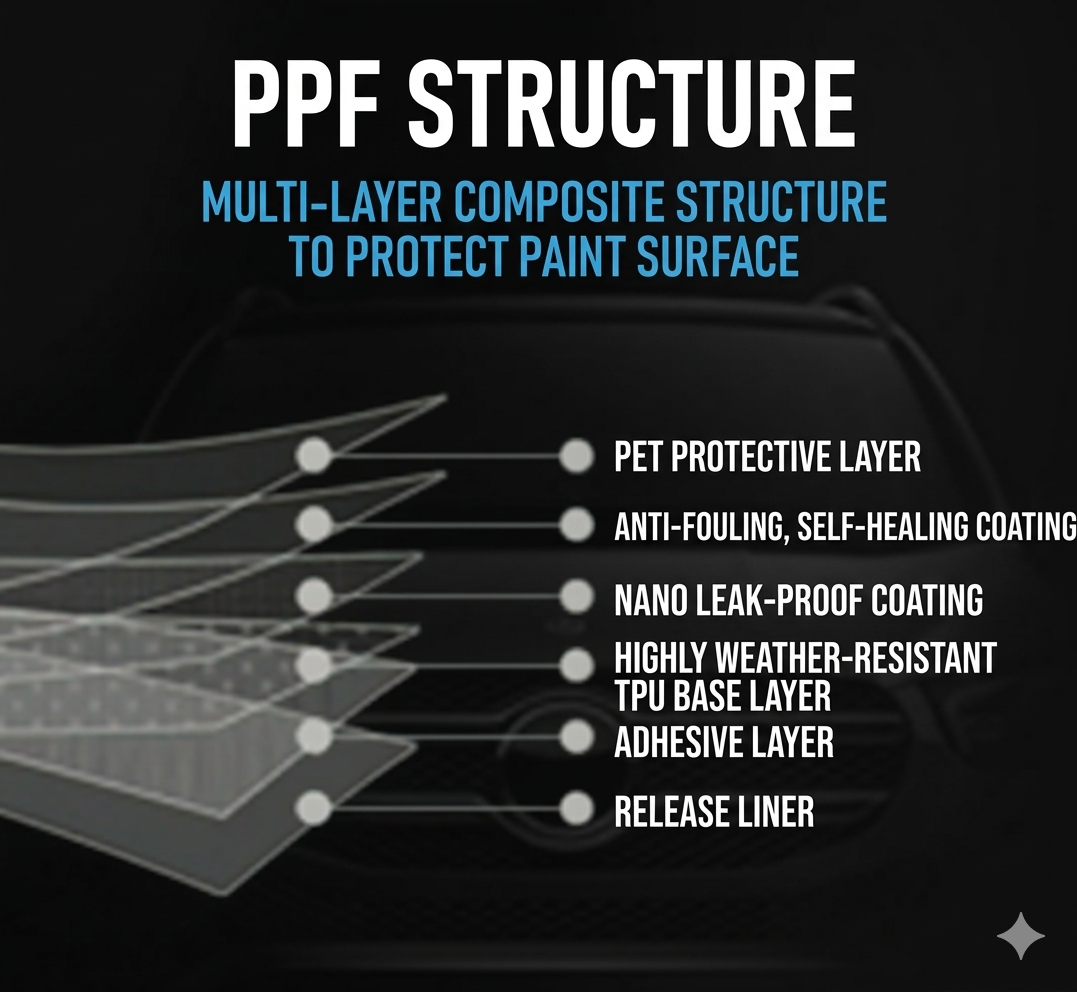
تُعرف "القوة الأولية للالتصاق" بأنها خاصية التلامس الأولي — وهي عملية تكوين الرابطة الفورية التي تحدث عندما يلامس المادة اللاصقة السطح المراد لصقها عليه تحت ضغط خفيف، قبل أن تبدأ عملية المعالجة الكاملة. وهي تحدد إمكانية إعادة التموضع أثناء التركيب، وقوة التثبيت الأولية على الأسطح ذات الأشكال الهندسية المعقدة، وما إذا كانت الطبقة الرقيقة تنزلق أو تلتصق أو تنفصل أثناء عملية التطبيق الرطب.
ولكن. اللزوجة ليست مجرد رقم واحد. إنها مقياس يعتمد بشكل كبير على طريقة الاختبار، والسطح، ودرجة الحرارة، ومدة البقاء — وهذا بالضبط هو السبب في أن عبارة “لزوجة جيدة” الواردة في ورقة المواصفات لا معنى لها من الناحية العملية دون إرفاق بروتوكول الاختبار.
الطريقتان القياسيتان لقياس قوة الالتصاق في أنظمة المواد اللاصقة الحساسة للضغط (PSA) هما ASTM D2979 (قياس قوة الالتصاق الحساسة للضغط للمواد اللاصقة باستخدام جهاز مسبار مقلوب) وPSTC-6 (اختبار قوة الالتصاق بالحلقة). وتقيس كل منهما معايير مختلفة. تقيس ASTM D2979 اللصق بالمسبار — الالتصاق السريع تحت قوة تلامس محددة ووقت بقاء محدد. يقيس اختبار اللصق بالحلقة القوة المطلوبة لفصل حلقة من الفيلم عن الركيزة بعد تلامس قصير. نفس المادة اللاصقة. قيم لاصقة مختلفة. وإذا كنت تقارن بيانات المورد عبر الطرق المختلفة — وهو ما لا يصرح أحد أبدًا بأنه يفعله — فأنت تقارن أرقامًا لا تتطابق.
بالنسبة إلى غشاء حماية الطلاء الشفاف TPU في التطبيقات التي تتطلب فيها تقنية التركيب الرطب أن تنزلق الرقاقة بحرية على السطح قبل الضغط عليها بالممسحة، فإن قوة الالتصاق الأولية التي تتراوح بين 200 و400 غم/25 مم (PSTC-6، الركيزة المصنوعة من البولي يوريثان الحراري، 23 درجة مئوية) هي النطاق الذي يسمح بإعادة التموضع بشكل نظيف دون أن يلتصق الفيلم قبل الأوان. إذا تجاوزت هذا النطاق، فستواجه صعوبة في التعامل مع الفيلم أثناء التموضع. أما إذا كان أقل من ذلك، فلن يحافظ الفيلم على موضعه أثناء استخدام الممسحة على المنحنيات المعقدة. يجب أن يكون هذا النطاق — من 200 إلى 400 — مذكورًا في المواصفات المكتوبة، مع ذكر الطريقة والسطح، قبل شحن اللفة الأولى.
أداء بطانة الفصل: المتغير الذي لا ينتبه إليه أحد حتى يحدث عطل
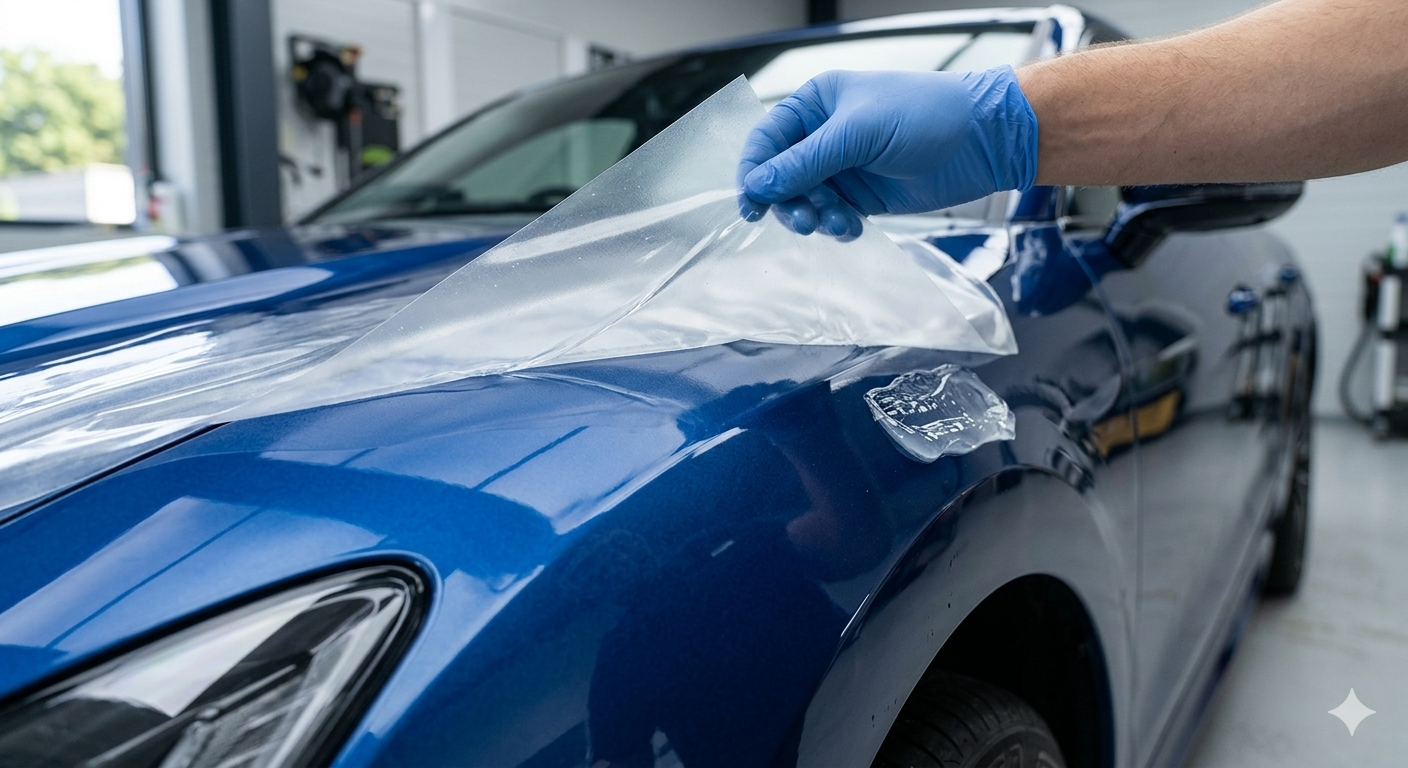
تُعد الطبقة الفاصلة — وهي الورق أو الغشاء المطلي بالسيليكون الذي يحمي الطبقة اللاصقة قبل التركيب — المكون الأقل اهتمامًا في نظام لاصق فيلم حماية الطلاء (PPF) بأكمله. ومن واقع خبرتي، فإنها تتسبب في نسبة غير متناسبة من شكاوى التركيب مقارنة بالاهتمام الذي تحظى به في محادثات الشراء.
قوة الانفصال هي الخاصية القابلة للقياس التي تحدد كيفية انفصال الطبقة الحاملة عن المادة اللاصقة أثناء التركيب. إذا كانت القوة عالية جدًا — فإن البطانة تسحب الفيلم من مكانه أثناء تقشيره، مما يؤدي إلى إحداث توتر في اللوحة التي تم وضعها للتو بشكل صحيح. إذا كانت القوة منخفضة جدًا — فإن البطانة تنفصل تلقائيًا أثناء المناولة، ويتلامس اللاصق مع أسطح لا ينبغي أن يتلامس معها، ويصبح التثبيت معرضًا للخطر قبل بدء عمل الممسحة.
الاختبار القياسي هو PSTC-3 (تقشير بزاوية 180 درجة بسرعة 300 مم/دقيقة، على ركيزة من الفولاذ المقاوم للصدأ أو غشاء). بالنسبة لتطبيقات الأغشية في صناعة السيارات، يتراوح نطاق قوة الفصل المقبولة عادةً بين 10 و40 جم/25 مم عند 23 درجة مئوية — وهو نطاق يسمح بإزالة البطانة بشكل نظيف ومحكوم دون إزاحة الغشاء. ولكن هناك متغيرًا يخل بهذه المواصفات في الممارسة العملية: درجة الحرارة. تزداد قوة الفصل في أنظمة البطانات القائمة على السيليكون بشكل كبير عند درجات الحرارة المنخفضة.نفس الحشية، درجتان حراريتان، أداءان مختلفان تمامًا.
20 غم/25 مم عند 23 درجة مئوية. عملية سحب سلسة، دون أي مشاكل. نفس الطبقة الداخلية عند 10 درجات مئوية — وهو صباح كندي عادي في شهر نوفمبر — وتصل القوة إلى 45 غم/25 مم. يتحرك الفيلم. يتلوث المادة اللاصقة. يصف المُركِّب ذلك بأنه عيب في المنتج. لم يتحقق أحد من درجة الحرارة في ذلك الصباح.
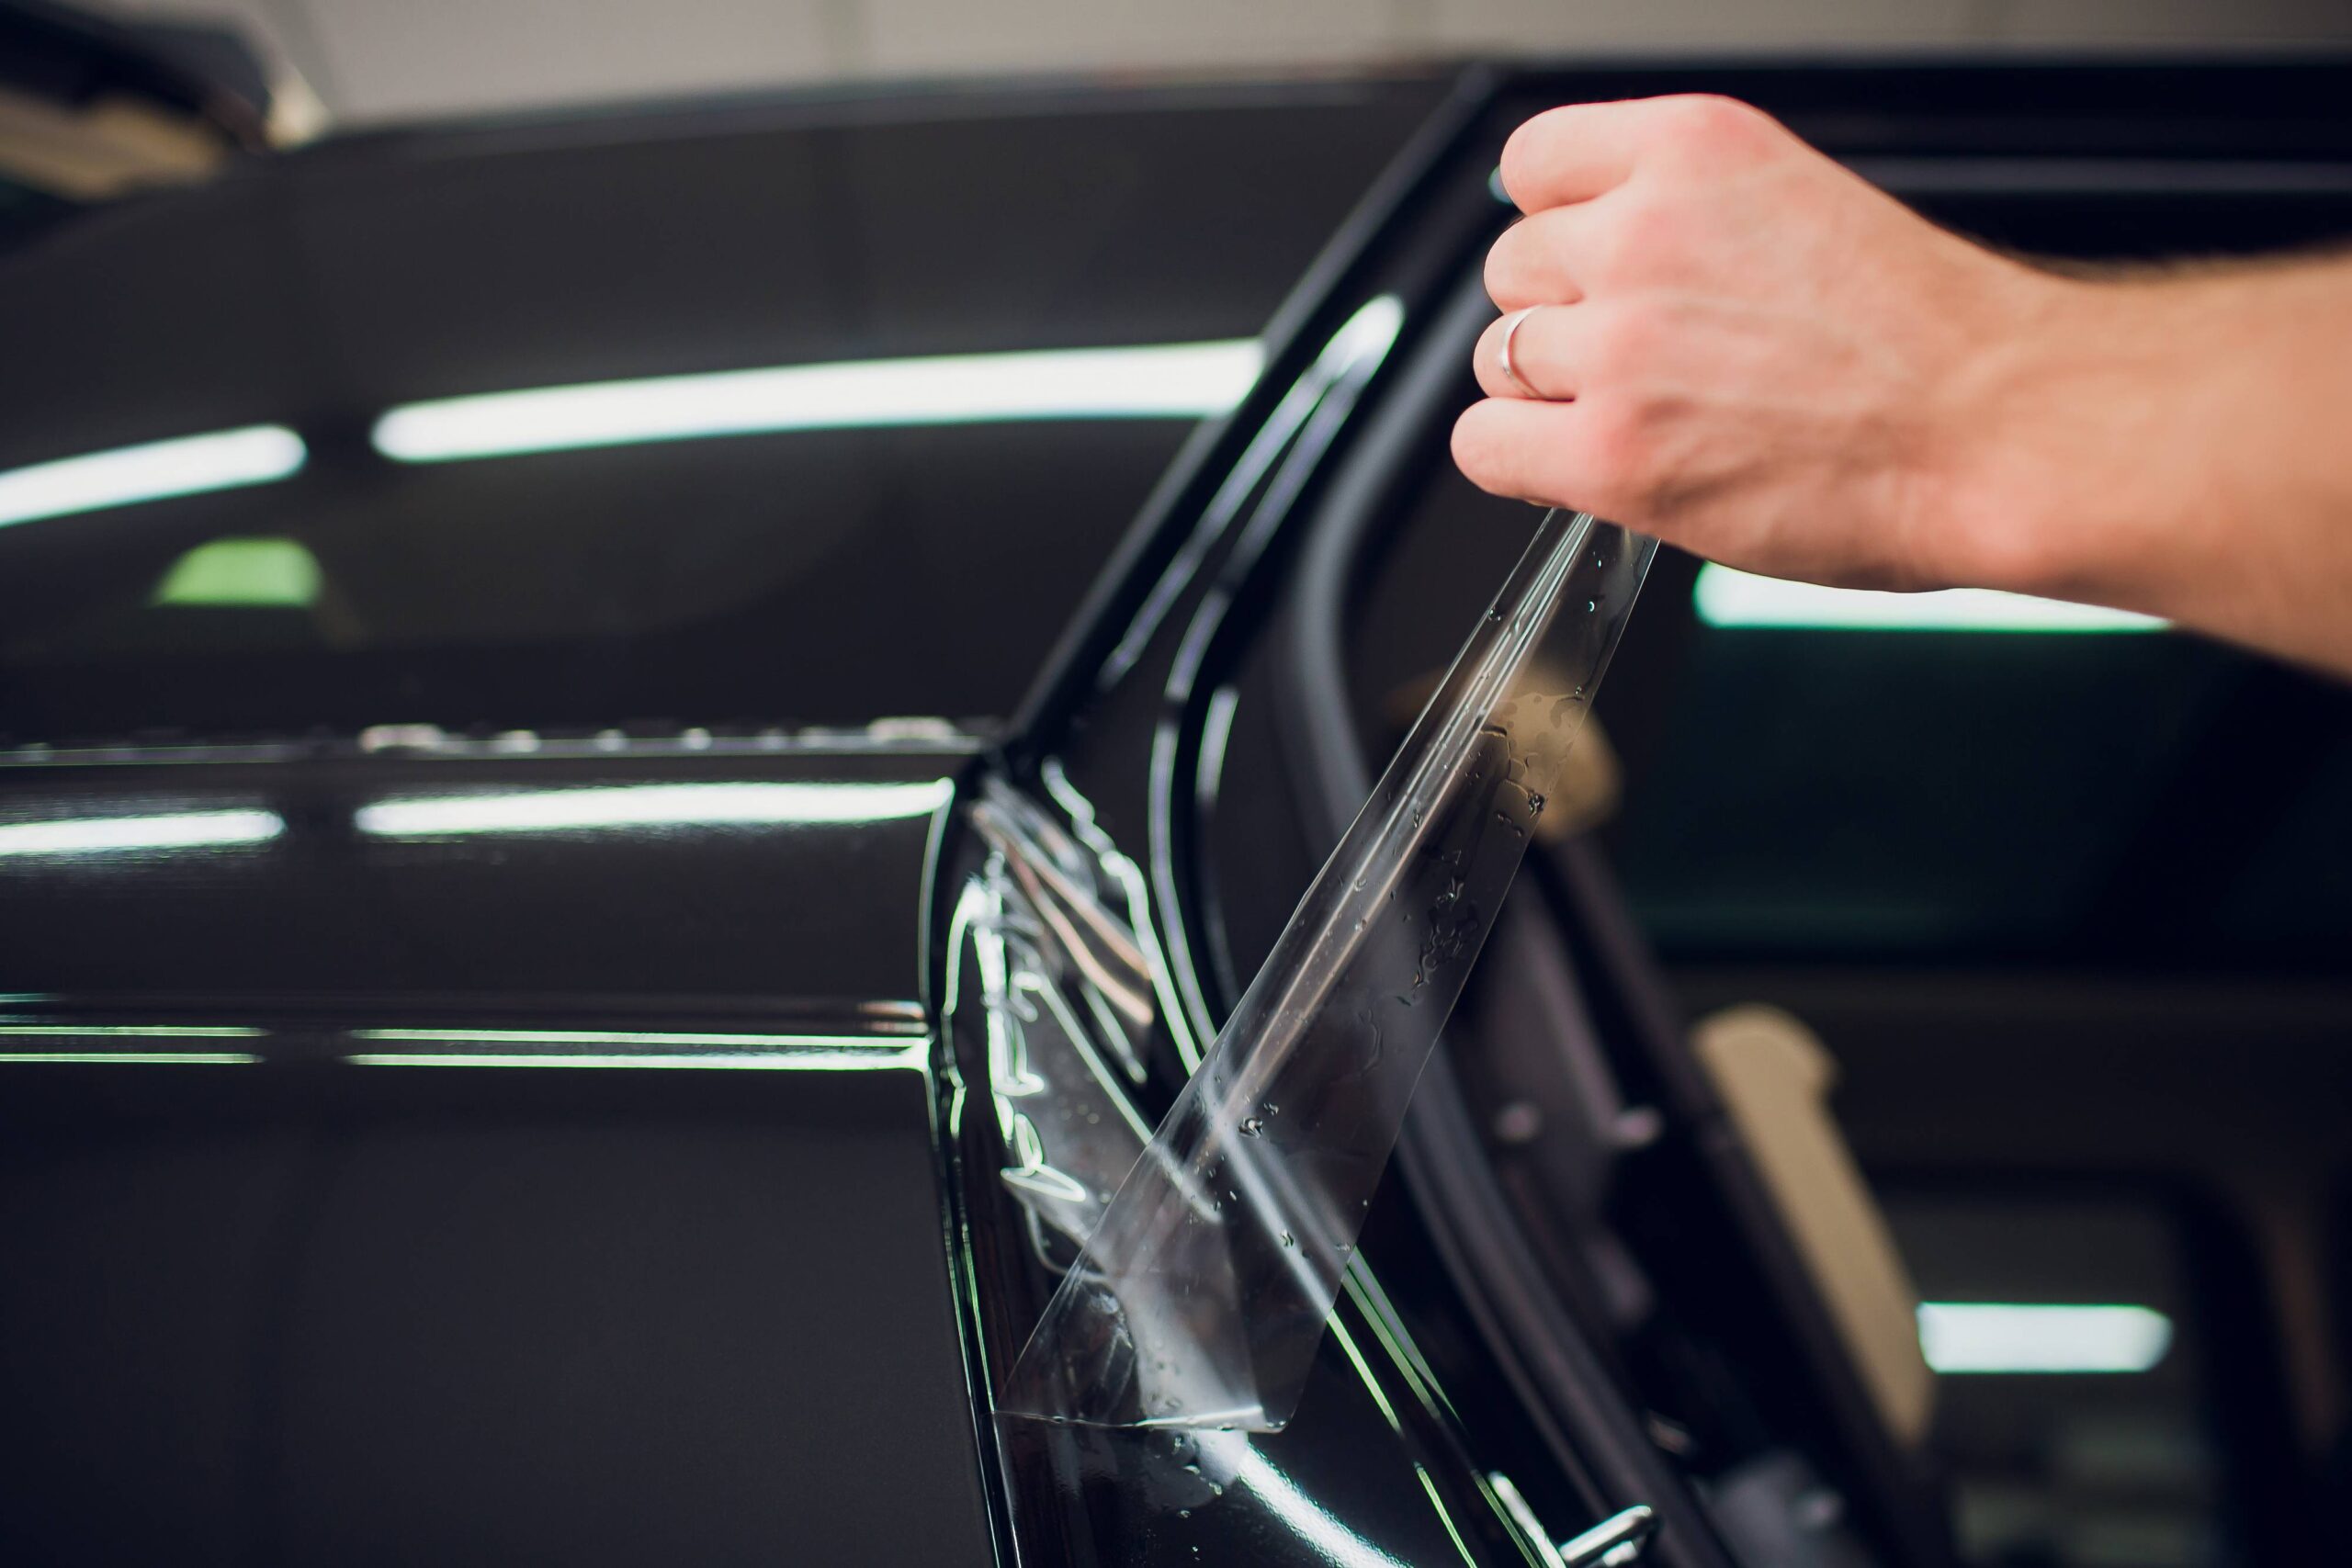
اللون الأسود اللامع يزيد الأمر سوءًا. بل يزيد الأمر سوءًا كثيرًا.
الطبقة الشفافة تتسامح مع الكثير من العيوب. أما اللون الأسود اللامع فلا يتسامح مع أي شيء. فأي إجهاد دقيق يحدث عند نقطة التلامس بين المادة اللاصقة والطبقة الشفافة أثناء إزالة الغطاء — وهو إجهاد لا يمكنك رؤيته أو الإحساس به أو قياسه دون استخدام الأداة المناسبة — يظهر على شكل عيوب في نسيج السطح تحت الإضاءة الموجهة بعد التركيب. وهو نوع من الأشياء التي يلاحظها العميل على الفور تحت ضوء صالة العرض ولا يمكنك تبريرها.
تتطلب المواصفات قياس قوة الانفصال في درجات الحرارة المنخفضة. وإذا كان اللون الأسود اللامع (بيانو بلاك) ضمن خط منتجاتك، فيجب تحديد سلوك انفصال البطانة بشكل منفصل — لأن الآثار البصرية على هذا النوع من التشطيبات تختلف تمامًا عن تلك الخاصة بالفيلم الشفاف.
حدود بقايا المبيدات: المواصفات التي تحمي ضمانك
تُعد بقايا المادة اللاصقة — أي المادة التي تتبقى على سطح الركيزة بعد إزالة الطبقة — هي النقطة التي تتحول فيها مواصفات المادة اللاصقة إلى مسألة قانونية تتعلق بالضمان، بدلاً من أن تكون مجرد مسألة تتعلق بالأداء. وأعتقد بصراحة أن إحجام الصناعة عمومًا عن تحديد حدود لبقايا المادة اللاصقة كتابةً هو أحد أكثر الممارسات قصورًا في الرؤية التجارية في مجال الأغشية ذاتية اللصق.
يتم إجراء اختبار البقايا وفقًا لمنهجية ASTM D6252 أو PSTC-14 — حيث يتم وضع الطبقة الرقيقة على سطح قياسي، وتُترك في ظروف محددة (عادةً 72 ساعة عند 23 درجة مئوية، 50% رطوبة نسبية، يلي ذلك نقع في درجة حرارة مرتفعة عند 70 درجة مئوية لمدة 24 ساعة لمحاكاة الشيخوخة المتسارعة)، ثم يُزال ويتم فحص الركيزة تحت إضاءة قياسية للتحقق من انتقال المادة اللاصقة. والنتيجة قاطعة: لا توجد بقايا، بقايا خفيفة، بقايا معتدلة، بقايا كثيفة — وبالنسبة لتطبيقات السيارات الفاخرة، يجب أن تتطلب المواصفات “عدم وجود بقايا” في جميع ظروف البقاء القياسية.
لكن العامل الذي تغفل عنه معظم مواصفات البقايا هو سلوك المادة اللاصقة على المدى الطويل. فالطبقة التي تجتاز اختبار البقايا لمدة 72 ساعة قد تفشل بعد 3 سنوات من التعرض للعوامل الخارجية على سطح السيارة، لأن التعرض للأشعة فوق البنفسجية، والتقلبات الحرارية، وانتقال الملدنات (في الطبقات المصنوعة من مادة البولي فينيل كلوريد على وجه التحديد) تؤدي إلى تغيير التركيب الكيميائي للمادة اللاصقة بمرور الوقت. بروتوكول ASTM G154 للتجوية المتسارعة بالأشعة فوق البنفسجية — يجب أن يكون الحد الأدنى 1,000 ساعة لتطبيقات الأجزاء الخارجية للسيارات — جزءًا من مواصفات البقايا، وليس مجرد اختبار مدة التعرض الأولي. فأي مورد للأغشية لا يدرج بيانات البقايا بعد التعرض للأشعة فوق البنفسجية في حزمة مراقبة الجودة الخاصة به، فإنه يقدم لك الرقم السهل ويخفي الرقم الحقيقي.
بالنسبة إلى فيلم PPF ملون في عمليات التركيب، يُعد سلوك بقايا المادة على الأسطح المطلية تحت الطبقة الرفيعة أمراً بالغ الأهمية — فغالباً ما تتم إزالة طبقة حماية الطلاء الملونة (PPF) واستبدالها عندما يرغب العميل في تغيير المظهر النهائي، وتشكل بقايا المادة اللاصقة على سطح الطلاء عند الإزالة تكلفة مباشرة على عملية التركيب التالية. حدد ذلك. كتابةً. مع إرفاق طريقة الاختبار.
اختبار توافق الأسطح: خطوة التأهيل المسبق التي يتجاهلها معظم تجار الجملة
إليكم نمطًا من حالات الفشل التي لاحظتُها تتكرر مرارًا وتكرارًا عبر شبكات التوزيع التي تعمل بخلاف ذلك بشكل احترافي: فيلم يُظهر أداءً مثاليًا على 95% من أنواع الأسطح المتوفرة في السوق، لكنه يفشل مع تركيبة طلاء معينة من أحد مصنعي المعدات الأصلية — ولا يكتشف أحد ذلك إلا بعد وصول المُركِّب إلى الموقع مع سيارة تزيد قيمتها بشكل كبير عن قيمة عقد الفيلم.
اختبار توافق الأسطح هو خطوة التأهيل المسبق التي تمنع حدوث ذلك. وهي أيضًا الخطوة التي يتجاهلها معظم تجار الجملة لأنها تتطلب وقتًا وعينات من الأسطح وبروتوكولًا موثقًا لم يضعه أحد بعد.
النهج القياسي: ضع الفيلم على لوح من الركيزة المستهدفة (طلاء المصنع الأصلي، الزجاج، غلاف ألياف الكربون، فيلم إزالة الكروم — أياً كان سطح التطبيق)، واتركه لمدة 24 ساعة عند درجة حرارة 23 درجة مئوية، ثم قم بتقييم الالتصاق وإمكانية إعادة التثبيت والبقايا وفقاً للطرق المذكورة أعلاه. بالنسبة لتطبيقات المركبات الفاخرة، قم بتمديد فترة الانتظار إلى 30 يومًا وأضف اختبار دورة حرارية (10 دورات من -20 درجة مئوية إلى 70 درجة مئوية) قبل تقييم البقايا. يكتشف هذا البروتوكول حالات عدم التوافق التي يفوتها الاختبار الذي يستغرق 24 ساعة.
معيار D3330 الخاص بالالتصاق عند التقشير الصادر عن منظمة ASTM الدولية توفر هذه المنهجية الأساسية لقياس الالتصاق الخاص بالسطح — فالقيمة التي تبحث عنها على أسطح الطبقة النهائية للسيارات من المصنعين الأصليين للمعدات (OEM) تتراوح عادةً بين 8 و20 نيوتن/25 ملم عند اختبار التقشير بزاوية 180 درجة وسرعة 300 ملم/دقيقة. وإذا انخفضت القيمة عن 8، فلن تحافظ الطبقة الرقيقة على التصاقها على الأسطح العمودية عند التعرض لدورات حرارية. فوق 20، تصبح الإزالة دون ترك بقايا غير موثوقة في تركيبات الطلاء الأكثر ليونة.
تحليل لإدارة الجودة أجري عام 2023 من قبل الجمعية الأمريكية للجودة (ASQ) وقد تبين أن النزاعات المتعلقة بتوافق الأسطح في تطبيقات الأغشية والطلاء تُحل بشكل أسرع عندما تتوفر بيانات اختبار التأهيل المسبق، مقارنةً بالحالات التي يُفترض فيها التوافق بناءً على فئة المنتج وحدها. ولا تقتصر بيانات التأهيل المسبق على توفير الحماية من حالات الفشل فحسب، بل تُعدّ أيضًا ميزةً في حل النزاعات عندما تحدث مشكلة ما على الرغم من بذل أقصى الجهود.
مواصفات لاصق PPF: جدول مرجعي لعتبات الأداء
| المعلمة | طريقة الاختبار | النطاق المقبول (أغشية حماية الطلاء للسيارات) | العلم الأحمر |
|---|---|---|---|
| درجة الحرارة الأولية (23 درجة مئوية) | PSTC-6، ركيزة من الفولاذ المقاوم للصدأ | 200–400 غرام/25 ملم | أقل من 150 أو أكثر من 500 غرام/25 ملم |
| مقاومة التسلخ (180 درجة، 24 ساعة) | ASTM D3330 | 8–20 ن/25 مم | <6 N/25 مم (خطر الرفع) |
| قوة التحرير (23 درجة مئوية) | PSTC-3، 300 مم/دقيقة | 10–40 غ/25 مم | >50 غ/25 مم |
| قوة التحرير (5 درجات مئوية) | PSTC-3، 300 مم/دقيقة | 15–55 غ/25 مم | >65 غ/25 مم |
| بقايا (بعد 72 ساعة) | ASTM D6252 | لا يوجد تحويل | أي بقايا مرئية |
| البقايا (بعد التعرض للأشعة فوق البنفسجية) | ASTM G154 + D6252 | لا يوجد تحويل | أي بقايا مرئية |
| مقاومة القص | ASTM D3654 | >10,000 دقيقة عند 1 كجم | أقل من 5,000 دقيقة |
| التوافق مع الأسطح | معيار ASTM D3330 بشأن طلاء الموردين الأصليين | 8–20 ن/25 مم | أقل من 6 أو أكثر من 22 نيوتن/25 ملم |
تُعد هذه النطاقات عتبات مرجعية لطلاءات TPU PPF الأليفاتية القياسية على ركائز السيارات. أما الاستخدامات المتخصصة — مثل الأسطح المزخرفة والطلاء غير اللامع وألياف الكربون — فتتطلب إجراء اختبارات توافق مستقلة مقارنةً بهذه المعايير الأساسية، بدلاً من الافتراض المسبق بالتكافؤ.
A تحليل عام 2023 حول تسوية النزاعات في سلسلة التوريد الذي استشهدت به تغطية بلومبرغ لقطاع التصنيع وقد تبين أن النزاعات المتعلقة بالمظهر والالتصاق في فئة أفلام السيارات، والتي وصلت إلى مرحلة التحكيم الرسمي، استغرقت في المتوسط 8.3 أشهر لحلها عندما كانت الوثائق غير رسمية، مقابل 2.1 شهر عندما كان لدى الطرفين وثائق مواصفات موقعة وخاضعة للتحكم في التعديلات، تتضمن طرق اختبار محددة. وهذا يعني تجميد رأس المال العامل لمدة ستة أشهر في نزاع كان من الممكن أن تمنعه الوثيقة أو تحله في غضون أسابيع.
الأسئلة الشائعة حول لاصق PPF
- ما هي مواصفات لاصق PPF ولماذا تعتبر مهمة؟
مواصفات لاصق فيلم حماية الطلاء (PPF) هي وثيقة مكتوبة وموقعة من الطرفين تحدد عتبات الأداء القابلة للقياس — بما في ذلك قوة الالتصاق المبدئية بوحدة غرام لكل 25 ملم وفقًا لمعيار PSTC-6، وقوة التصاق التقشير بوحدة نيوتن لكل 25 ملم وفقًا لمعيار ASTM D3330، وقوة الفصل وفقًا لمعيار PSTC-3، ونتيجة البقايا وفقًا لمعيار ASTM D6252 — لنظام المادة اللاصقة الحساسة للضغط في غشاء حماية الطلاء، مما يوفر معايير قبول قابلة للتنفيذ يمكن لكل من المورد وتاجر الجملة اختبارها بشكل مستقل لحل نزاعات التركيب دون أي غموض. وبدون عتبات رقمية محددة وطرق اختبار محددة، فإن ادعاءات أداء المادة اللاصقة الواردة في أوراق بيانات المنتج غير قابلة للتنفيذ قانونًا وعديمة الفائدة تجاريًا في سياق النزاعات.
- كيف تُقاس قوة الالتصاق في أنظمة لاصقات حماية الطلاء (PPF)؟
يُقاس التماسك في أنظمة لاصقات PPF إما باستخدام معيار ASTM D2979 (طريقة التماسك بالمسبار، التي تقيس قوة الالتصاق السريع تحت قوة تلامس محددة ووقت بقاء محدد بالجرام لكل 25 ملم) أو PSTC-6 (طريقة قياس الالتصاق بالحلقة، التي تقيس قوة الانفصال بعد ملامسة قصيرة للركيزة)، حيث تتطلب كلتا الطريقتين تحديد مادة الركيزة ودرجة حرارة الاختبار وظروف التلامس لأن قيم الالتصاق تختلف بشكل كبير بين الطرق ولا يمكن مقارنتها دون التأكد من البروتوكول المستخدم.
- ما هي مواصفات قوة الفصل المناسبة لفيلم حماية الطلاء (PPF) المخصص للسيارات؟
تتراوح قوة الفصل المناسبة لأنظمة بطانات PPF المخصصة للسيارات بين 10 و40 غم/25 مم عند درجة حرارة 23 درجة مئوية وفقًا لمعيار PSTC-3 (تقشير بزاوية 180 درجة بسرعة 300 مم/دقيقة) — وهو نطاق يسمح بإزالة البطانة بشكل متحكم فيه ومستقر للفيلم دون انفصال تلقائي أثناء المناولة أو مقاومة مفرطة تؤدي إلى إزاحة الفيلم الموضوع أثناء التركيب. بالنسبة لشبكات التوزيع التي تغطي الأسواق التي تقل فيها درجات حرارة التركيب بانتظام عن 15 درجة مئوية، يلزم إجراء قياس تكميلي لقوة الفصل في درجات الحرارة المنخفضة عند 5 درجات مئوية، مع نطاق مقبول يتراوح بين 15 و55 جم/25 مم، لأن أنظمة البطانة القائمة على السيليكون تزيد من قوة الانفصال بشكل كبير عند درجات الحرارة المنخفضة بطرق لا تراها مواصفات درجة حرارة الغرفة.
- كيف ينبغي تحديد الحدود القصوى لبقايا المواد اللاصقة في أغشية حماية الطلاء (PPF)؟
اختبار توافق الأسطح ليس بالأمر المعقد. ما عليك سوى وضع الطبقة على السطح الفعلي — سواء كان طلاءً أصليًّا من الشركة المصنعة، أو زجاجًا، أو أسطحًا خالية من الكروم، أو ألياف كربونية — وتركها لفترة، ثم فحص قوة التصاقها عند النزع (ASTM D3330)، وبقاياها (ASTM D6252)، وإمكانية إعادة وضعها قبل أن يصل المنتج إلى سيارة العميل. وجدت دراسة أجرتها ASQ في عام 2023 أن نزاعات التوافق تُحل بشكل أسرع بنسبة 68% عند وجود بيانات التأهيل المسبق. وهذا ليس رقمًا صغيرًا.
يتجاهل معظم تجار الجملة هذه الخطوة. ثم يكتشفون المشكلة عند تركيبها في سيارة من طراز $200,000.
هناك ثلاثة عوامل تقلل تكاليف إعادة العمل بسرعة. قم بوضع المواصفات الأساسية — قوة الالتصاق الأولي، وقوة الفصل، وقوة التصاق التقشير، والمخلفات — قبل شحن الدفعة الأولى، وليس بعد تلقي الشكوى الأولى. اطلب من المورد بيانات اختبار على مستوى كل دفعة، وليس متوسطات كل وحدة تخزين (SKU)، لأن المتوسطات تخفي التباينات التي تؤدي إلى تباين في عمليات التركيب. وقم بإجراء اختبار توافق الأسطح على كل فئة جديدة من الركائز قبل دخول السوق. ASTM D3330 عند 180 درجة للتقشير. استهدف 8–20 نيوتن/25 مم على الطبقة النهائية للسيارات. خارج هذا النطاق، ستحصل إما على انفصال أو بقايا عند الإزالة.
يجب تحديد حدود بقايا المادة اللاصقة لطبقة حماية الطلاء (PPF) على أنها “عدم وجود انتقال مرئي” وفقًا لمنهجية ASTM D6252 بعد كل من فترة بقاء قياسية مدتها 72 ساعة عند درجة حرارة 23 درجة مئوية ونسبة رطوبة نسبية 50٪، وتسلسل شيخوخة مُسرَّع — عادةً 70 درجة مئوية لمدة 24 ساعة لمحاكاة التعرض الحراري، تليها 1000 ساعة من التعرض للأشعة فوق البنفسجية وفقًا لمعيار ASTM G154 — لأن اختبارات البقايا الأولية بعد 72 ساعة غالبًا ما تقبل المنتجات التي تفشل في ظروف الانتظار الواقعية التي تتراوح بين 2 و3 سنوات من التعرض الخارجي للسيارات، خاصة في أنظمة المواد اللاصقة القائمة على PVC حيث يؤدي التعرض للأشعة فوق البنفسجية إلى تغيير التركيب الكيميائي للمادة اللاصقة بطرق لا تكشفها الاختبارات قصيرة المدى. ما هو اختبار توافق السطح للمادة اللاصقة PPF ولماذا هو مهم؟
- ما هو اختبار توافق الأسطح مع لاصق PPF ولماذا يعتبر مهمًا؟
يُعد اختبار توافق الأسطح مع لاصق PPF بروتوكولًا للتأهيل المسبق يتم فيه تطبيق الفيلم على أسطح مستهدفة محددة — تركيبات طلاء الشركات المصنعة للمعدات الأصلية، الزجاج، وأغشية إزالة الكروم، وأغلفة ألياف الكربون — وقياس قوة الالتصاق عند النزع وفقًا لمعيار ASTM D3330، والمخلفات وفقًا لمعيار ASTM D6252، وإمكانية إعادة التثبيت بعد ظروف بقاء محددة، قبل دخول الفيلم إلى السوق أو فئة التطبيق، لتحديد حالات فشل الالتصاق الخاصة بالسطح قبل وصولها إلى مركبات العملاء بدلاً من اكتشافها أثناء التثبيت. وجدت أبحاث إدارة الجودة لعام 2023 التي أجرتها ASQ أن نزاعات التوافق تم حلها بشكل أسرع عند وجود بيانات التأهيل المسبق مقارنة بالتوافق المفترض من فئة المنتج وحدها.
- كيف يمكنني خفض تكاليف إعادة العمل من خلال تحسين مواصفات مادة لاصقة PPF؟
يتطلب خفض تكاليف إعادة العمل في مجال PPF من خلال مواصفات المواد اللاصقة اتباع ثلاث خطوات متتالية:
أولاً، ضع مواصفات أساسية مكتوبة تشمل قوة الالتصاق وقوة الفصل وقوة التصاق التقشير والبقايا قبل شحن الدفعة الإنتاجية الأولى — وليس بعد تلقي الشكوى الأولى؛ ثانياً، اطلب من المورد بيانات اختبار على مستوى الدفعة لكل معلمة وفقاً لطرق ASTM أو PSTC المحددة، لأن المتوسطات على مستوى SKU تخفي التباين بين الدفعات الذي يؤدي إلى أداء تركيب غير متسق؛ ثالثًا، قم بإجراء تقييم مسبق لتوافق الأسطح لأي فئة جديدة من الركائز قبل طرحها بالكامل في السوق، باستخدام منهجية ASTM D3330 للتقشير عند 180 درجة للتأكد من أن نطاق الالتصاق يقع ضمن النطاق 8–20 نيوتن/25 مم المناسب لأسطح الطبقة النهائية للسيارات.

 English
 Français
 Deutsch
 Italiano
 Español
 Português
 العربية
 Русский