Le procedure relative all'imballaggio e allo stoccaggio non vengono mai prese in considerazione, poiché solitamente le perdite passano inosservate.
E si accumulano nei magazzini, all’interno dei container che attraversano lo Stretto di Malacca, con temperature interne che raggiungono i 62 °C, dove i film polimerici si allargano, le anime si deformano, la pressione sui bordi si ridistribuisce, e ciò che sembrava perfetto al momento della spedizione arriva attorcigliato, sfalsato, telescopato: foto dei danni allegate, fattura contestata, reputazione compromessa.
Sembra esagerato? Non lo è.
Indice dei contenuti
Ho visto un tasso di arricciamento di 2% trasformarsi in un tasso di reclami di 12% in meno di un trimestre caratterizzato da condizioni di umidità. Nessun cambiamento nelle attrezzature. Nessuna riformulazione della resina. Solo una scarsa attenzione alle procedure di imballaggio e stoccaggio.
Diamo la colpa alla produzione. Ma è colpa della logistica.
Se produci prodotti laminati — pellicole oscuranti per vetri, pellicole protettive, laminati flessibili — la vera causa della perdita di margine è solitamente la gestione post-produzione. Soprattutto quando le procedure operative standard (SOP) relative all'imballaggio e allo stoccaggio sono disponibili solo in formato PDF e nessuno le legge.
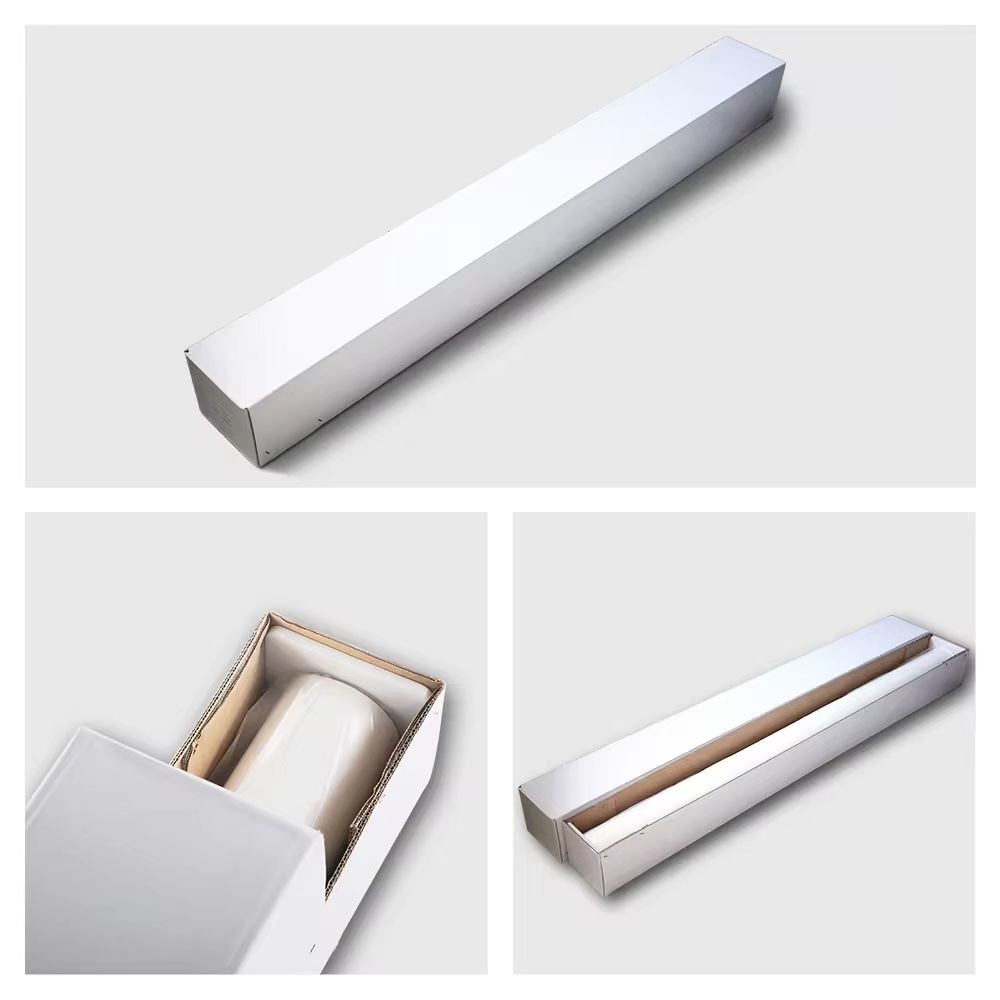
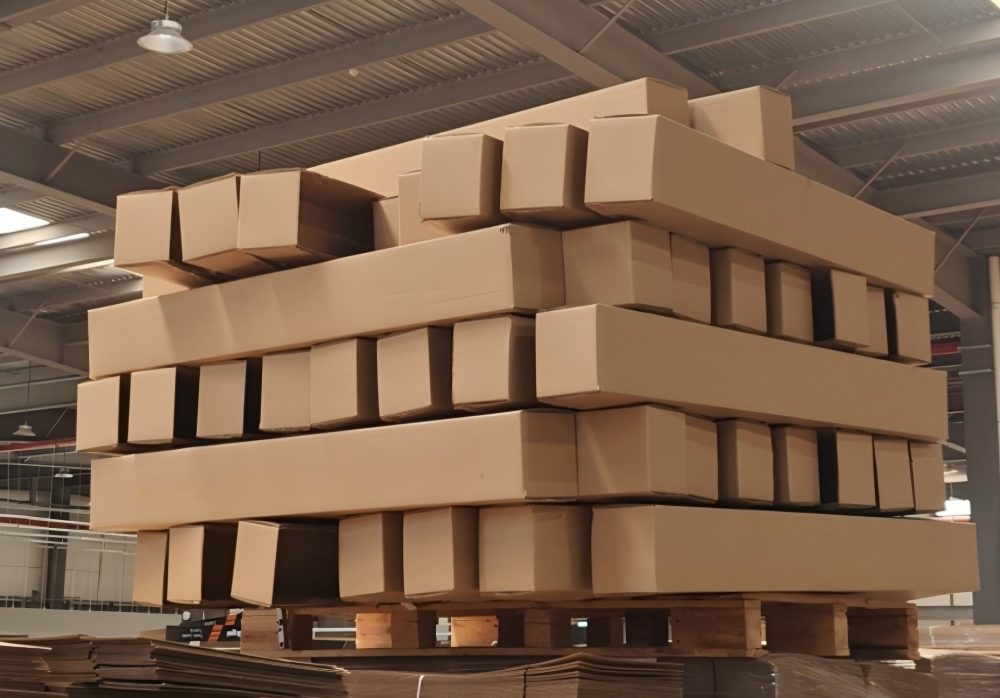
Sarò schietto: la maggior parte dei documenti relativi alle “procedure operative standard per l’imballaggio” sono puramente formali. Definiscono le dimensioni dei cartoni e la disposizione dei pallet. Ignorano il carico di compressione dinamico, la variazione dell’umidità nei container (da 401 TP5T a 951 TP5T di umidità relativa nelle rotte ASEAN) e i cicli termici che spingono i film a base di PVC oltre le loro soglie di transizione vetrosa.
E poi ci stupiamo quando si verifica l'effetto telescopico.
Nel 2023, le indagini sulla catena di approvvigionamento condotte da Reuters hanno documentato un aumento dei reclami relativi a merci danneggiate dal calore lungo le rotte marittime dell’Asia-Pacifico, poiché le condizioni meteorologiche estreme hanno intensificato i picchi di temperatura all’interno dei container. Secondo un'analisi logistica di Reuters sui rischi per le merci legati al clima, l'interno dei container può superare i 60 °C durante il transito sulle rotte tropicali. Non è teoria. È stress sui polimeri.
Il PVC non regge il calore.
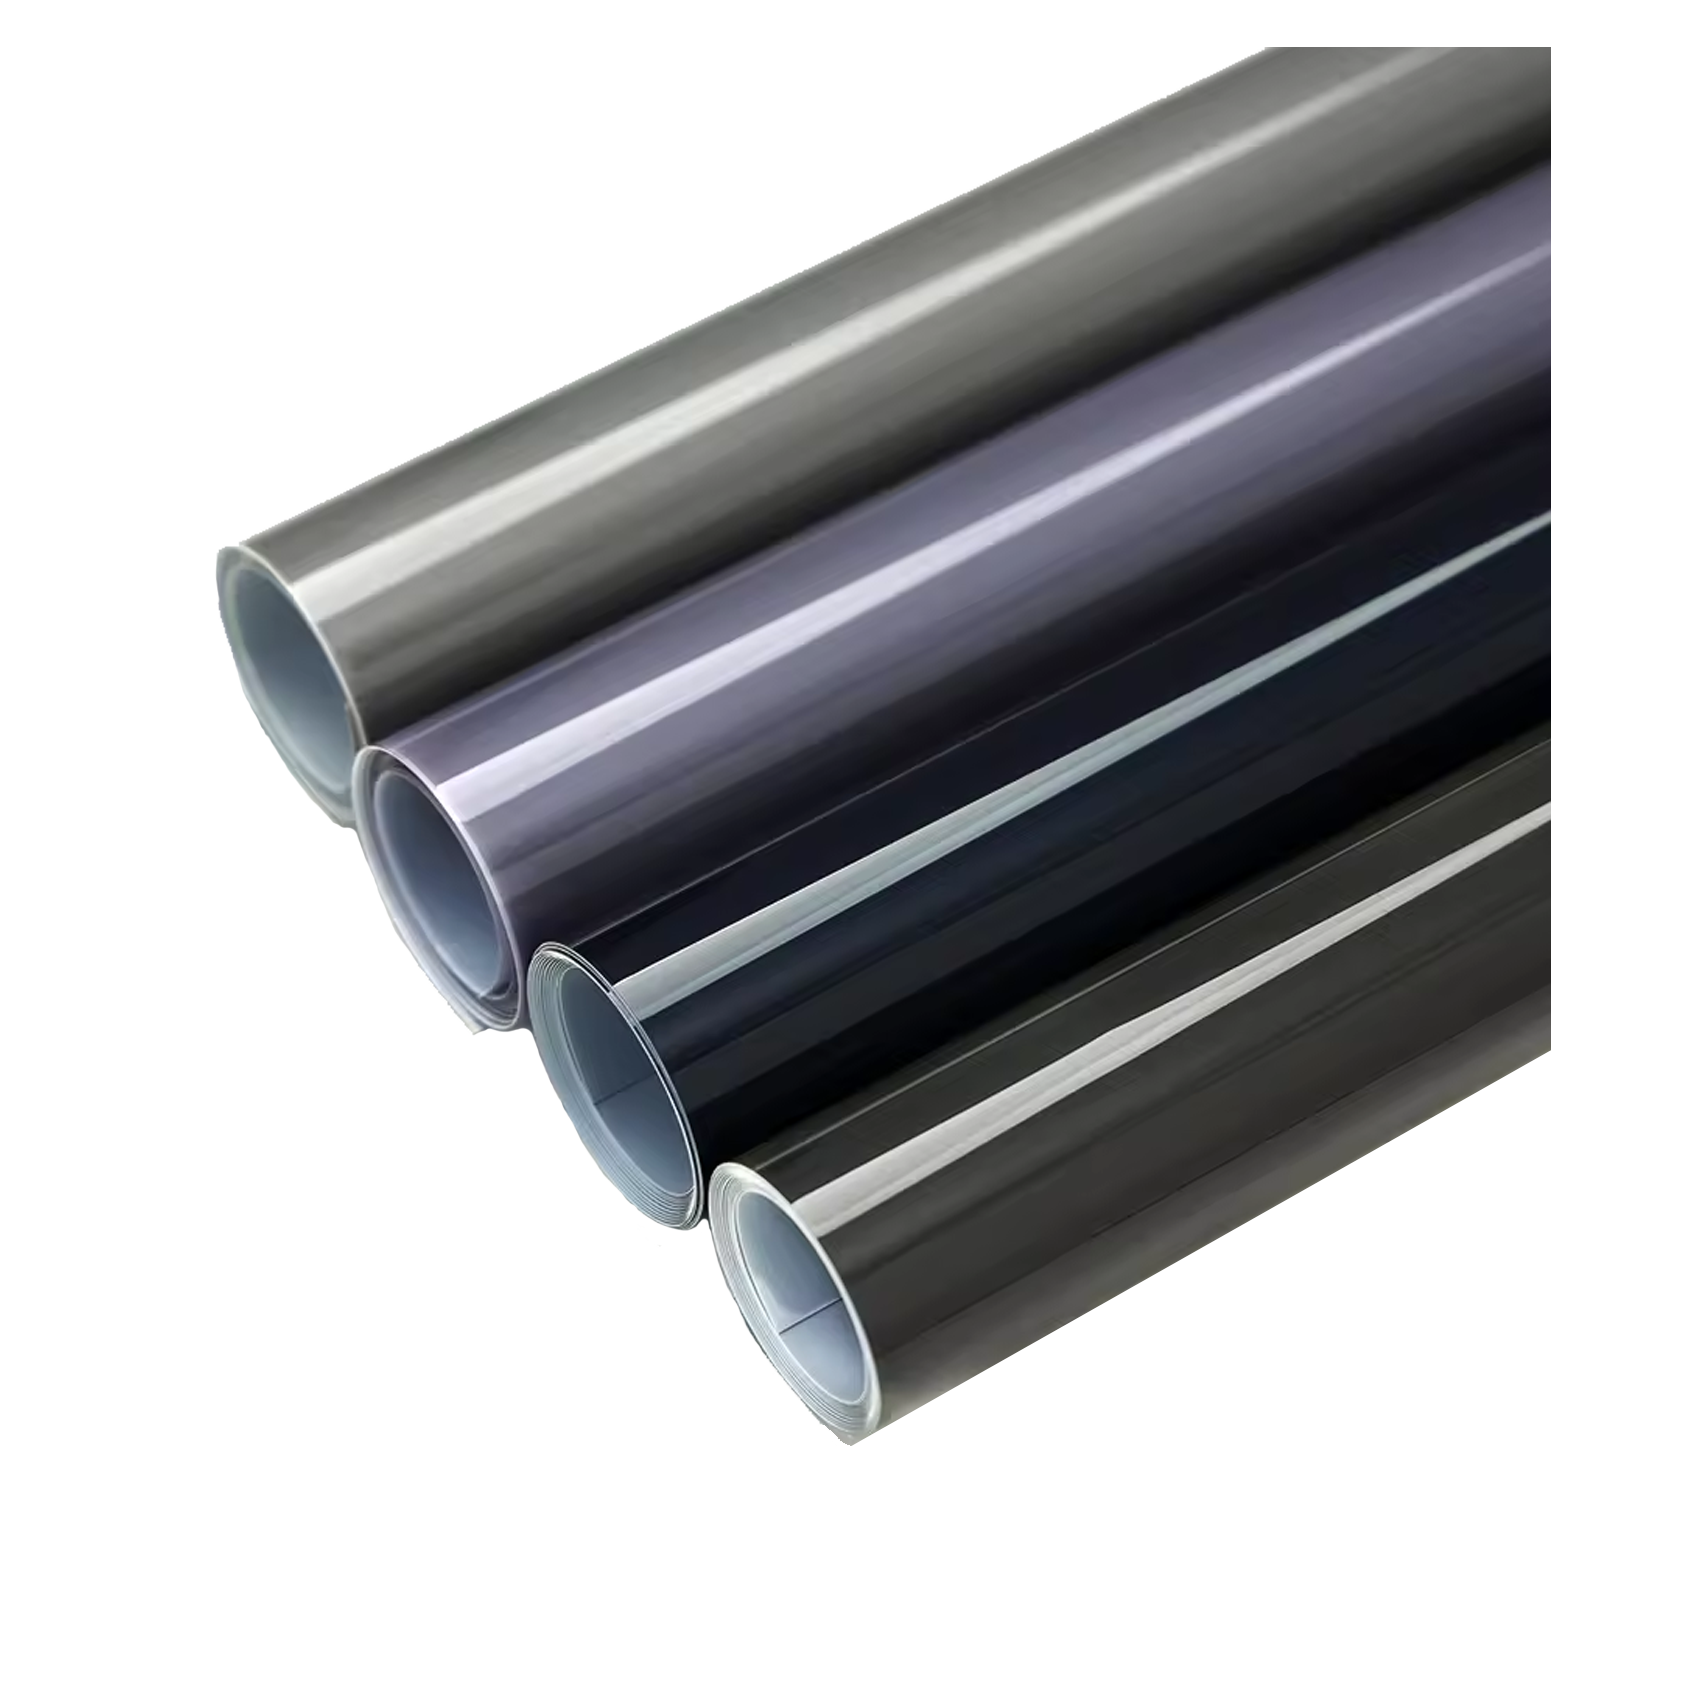
Quando spediamo materiali ad alte prestazioni come le pellicole nanoceramiche — in particolare le pellicole a barriera IR con strutture multistrato di ossidi metallici — le differenze di microtensione lungo la larghezza del rotolo si amplificano a causa della dilatazione termica. È possibile osservare strutture multistrato simili in prodotti come questo Rotolo di pellicola oscurante in nanoceramica per vetri, per applicazioni automobilistiche.
Ora immaginatelo appoggiato in verticale su un'anima di carta leggermente ovale.
Pensi che rimanga allineato?
Il Curl inizia prima.
L'arricciatura del prodotto raramente è un “difetto di fabbricazione”. Si tratta piuttosto di memoria da sollecitazione. La pellicola, avvolta con una tensione di 8–12 kg, conservata in posizione orizzontale senza un supporto centrale e poi esposta a un assorbimento irregolare dell'umidità, presenta un rigonfiamento microscopico dei bordi, mentre il centro rimane compresso, dando origine a una curvatura.
Come ridurre l'arricciatura dei prodotti durante lo stoccaggio? È necessario tenere sotto controllo tre variabili: la memoria di tensione, la rigidità dell'anima e la variazione ambientale.
Formula semplice: Rischio di arricciamento ∝ (Tensione residua dell'avvolgimento × Differenziale di umidità) ÷ Integrità dell'anima.
È proprio su quel punto che la maggior parte delle fabbriche fallisce.
Ho ispezionato strutture in cui vengono conservate pellicole colorate di queste dimensioni (1,52 x 30 m) Pellicola oscurante per vetri auto da 2 mil, tinta, con protezione UV 99% Quattro pallet impilati uno sopra l'altro. Nessun distributore di carico verticale. Anelli di carta con diametro interno di 76 mm che si comprimono leggermente. Il movimento telescopico inizia in modo impercettibile: uno spostamento di 1 mm per strato. Moltiplicare per 30 metri.
Ora il tuo distributore a Dubai apre il rotolo. Bordo a spirale.
Richiesta presentata.
Ed ecco la parte che tutti tendono a ignorare: il controllo in entrata è solitamente di natura puramente estetica.
Un vero e proprio criterio di controllo in entrata per gli imballaggi deve misurare:
• Tolleranza di rotondità del nucleo (scostamento ≤ 0,5 mm) • Variazione dell'allineamento dei bordi (spostamento laterale < 2 mm) • Contenuto di umidità dei cartoni (≤ 121 TP5T per il cartone ondulato) • Percentuale di deformazione da compressione del pallet
Si parla della prevenzione dell'effetto telescopico negli imballaggi a rotolo come se fosse una cosa complicata. Ma non lo è.
È fisica.
Vettore di compressione + strato intermedio a basso attrito + ovalizzazione del nucleo = spostamento laterale.
Ma è qui che entra in gioco il rifiuto del settore. Si insiste nel dire che le pellicole di alta qualità — ad esempio, strutture tinte con infusione di carbonio come queste Pellicole per vetri colorate per il settore automobilistico—“non dovrebbe deformarsi”. Come se la qualità del materiale prevalesse sulle caratteristiche meccaniche.
Non è così.
Diamo un'occhiata ai fattori che causano gli errori che ho rilevato nelle verifiche contabili del 2024 in tutto il Sud-Est asiatico:
| Fattore di rischio | Specifiche tecniche | Soglia di errore | Difetto risultante |
|---|---|---|---|
| Temperatura del container | 25–35 °C | >55 °C per 6 ore consecutive | Scorrimento adesivo, telescopaggio |
| Umidità relativa | 45–60% | >85% per 48 ore | Arricciatura dei bordi |
| Spessore della parete centrale | 5 mm | <4 mm sotto carico | Ovalizzazione del nucleo |
| Altezza di impilaggio dei pallet | 2 strati | 4 o più strati | Compressione del rullo inferiore |
| Tensione del filo | 8 kg | >12 kg | Memoria di curvatura residua |
I dati non mentono. Le persone sì.
Nel 2024, Bloomberg ha segnalato un aumento delle richieste di risarcimento nell'ambito delle assicurazioni sul trasporto merci, legate a una stabilizzazione inadeguata del carico, in un contesto caratterizzato da condizioni climatiche instabili e da una maggiore densità dei container. Il settore assicurativo non è ingenuo: sta valutando il rischio derivante da una scarsa attenzione alle norme di imballaggio. Si possono osservare tendenze simili nella copertura giornalistica di Bloomberg dedicata alla catena di approvvigionamento globale.
Gli acquirenti di fascia alta notano le tendenze.
Una procedura operativa standard (SOP) adeguata per lo stoccaggio nel settore manifatturiero dovrebbe definire:
- Sistemazione dei rotoli esclusivamente in verticale con tappi per anime progettati per un carico assiale di 200 kg.
- Altezza massima di impilaggio dei pallet = 2, a meno che non siano installati dei pannelli di compressione.
- Condizioni climatiche del magazzino: 22–28 °C, 45–60 % di umidità relativa, monitorate ogni ora.
- Per i film ad alta tensione, il metodo FIFO viene rigorosamente applicato entro 90 giorni.
- Verifiche mensili tramite lista di controllo per il controllo qualità degli imballaggi, con azioni correttive documentate.
Questo comporterà un aumento dei costi? Sì.
Ridurrà i reclami del 30–50%? In base alla mia esperienza, direi di sì.
Ho visto aziende ridurre i reclami in garanzia annuali da 1.618.000 a meno di 1.606.000 dopo aver applicato rigorosamente le procedure operative standard (SOP) relative all'imballaggio e allo stoccaggio. Nessun cambio di resina. Nessun miglioramento del rivestimento. Solo disciplina.
La cruda realtà: i team di produzione amano la precisione. I team logistici si accontentano di approssimazioni. È proprio in questo divario che si annidano le perdite.
E oggi il mercato è meno indulgente.
I distributori che operano in regioni caratterizzate da temperature elevate — Medio Oriente, Australia, Stati Uniti meridionali — stanno misurando i tassi di difettosità per ogni lotto. Stanno monitorando l'allineamento dei bordi dei rotoli con precisione millimetrica. Stanno mettendo a confronto i fornitori.
A loro non interessano le tue scuse.
Ci tengono alla stabilità dei rotoli.
Quindi, strutturate la vostra procedura operativa standard (SOP) come un modello di rischio, non come un documento di conformità. Quantificate i livelli di tolleranza. Definite i parametri di controllo. Legate i bonus alla riduzione dei sinistri.
E controllate senza tregua.
Perché curl non negozia.
Il telescopico non chiede scusa.
E gli acquirenti se lo ricordano.
Domande frequenti su imballaggio e conservazione
Che cos'è una procedura operativa standard (SOP) per l'imballaggio e lo stoccaggio?
Una procedura operativa standard (SOP) per l'imballaggio e lo stoccaggio è un quadro operativo documentato che definisce le specifiche standardizzate di imballaggio, le condizioni ambientali di stoccaggio, i criteri di ispezione, le configurazioni di carico e i protocolli di movimentazione al fine di prevenire deformazioni fisiche, danni causati dall'umidità e difetti dovuti al trasporto nei prodotti finiti, in particolare nei materiali in rotoli.
In pratica, deve indicare tolleranze misurabili — rotondità del nucleo, intervalli di umidità, limiti di impilaggio — e non istruzioni vaghe come “conservare in modo adeguato”.”
Come si riduce l'arricciatura dei prodotti durante lo stoccaggio?
Per ridurre l'arricciamento del prodotto durante lo stoccaggio è necessario controllare la memoria della tensione di avvolgimento, le variazioni di umidità ambientale e l'integrità strutturale dell'anima, al fine di evitare una ridistribuzione irregolare delle sollecitazioni lungo la larghezza del rotolo.
In particolare, mantenere una temperatura di stoccaggio compresa tra 22 e 28 °C e un'umidità relativa tra il 45 e il 60%, utilizzare anime rinforzate da 76 mm con una deviazione di rotondità ≤0,5 mm ed evitare l'impilamento orizzontale che amplifica la compressione dei bordi.
Quali sono le cause del telescopaggio negli imballaggi in rotoli?
Nel confezionamento in rotoli, il fenomeno del telescopaggio si verifica quando le forze di compressione assiale, la dilatazione termica e l'insufficiente rigidità dell'anima provocano uno spostamento laterale degli strati, causando un disallineamento a spirale dei bordi e rendendo il prodotto inutilizzabile.
Questo fenomeno è accentuato dalle elevate temperature dei container (>55 °C), dall'eccessiva pressione di impilamento e dalle superfici dei film a basso attrito, sottoposte a forze dinamiche di trasporto fino a 0,8 g durante la decelerazione.
Conclusione
Se vuoi davvero proteggere i tuoi margini, smetti di fissarti sulle formule dei rivestimenti e inizia a controllare il tuo magazzino.
Definire la procedura operativa standard. Applicarla. Valutarne i risultati.
Oppure continuare a pagare per le conseguenze di una negligenza che si sarebbe potuta evitare.

 English
 Français
 Deutsch
 Italiano
 Español
 Português
 العربية
 Русский