Les procédures d'emballage et de stockage ne sont jamais prises en compte, car les pertes passent généralement inaperçues.
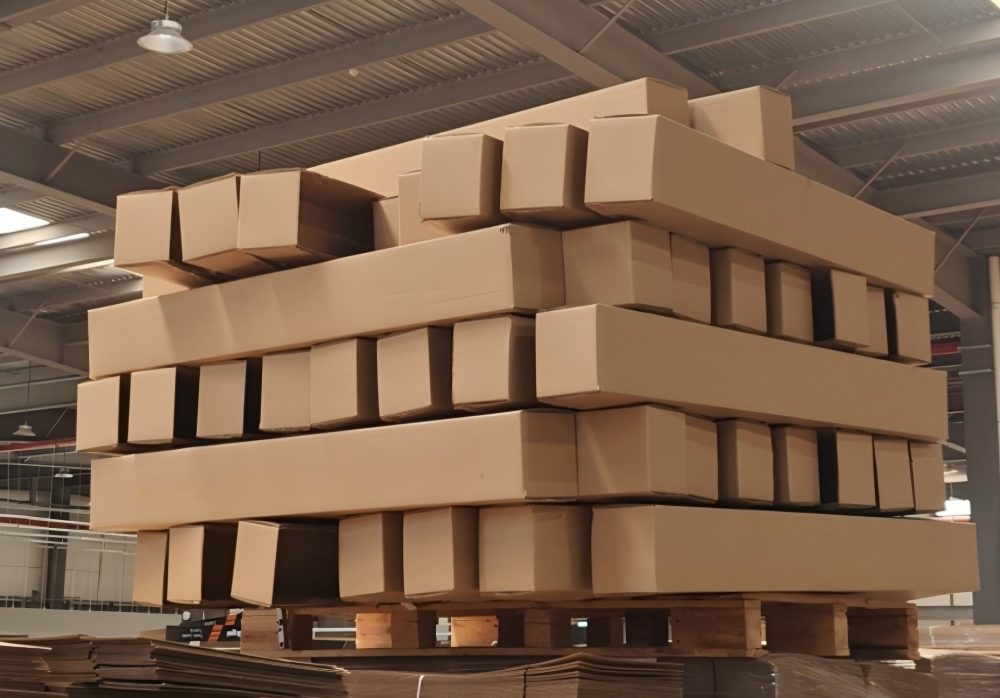
Et ils s’entassent dans les entrepôts, à l’intérieur de conteneurs traversant le détroit de Malacca, sous des températures atteignant 62 °C sous les toits, où les films polymères se relâchent, les âmes se déforment, la pression sur les bords se redistribue, et ce qui semblait parfait au moment de l’expédition arrive en spirale, décalé, emboîté — photos de réclamation jointes, facture contestée, réputation ternie.
Ça semble dramatique ? Ce n'est pas le cas.
Table des matières
J'ai vu un taux de gondolage de 2% se transformer en un taux de réclamations de 12% en moins d'un trimestre marqué par une forte humidité. Aucun changement de machine. Aucune reformulation de la résine. Simplement un manque de rigueur dans le conditionnement et le stockage.
On met ça sur le compte de la production. Mais c'est en fait la logistique.
Si vous fabriquez des produits en rouleaux (films teintés pour vitres, films de protection, laminés souples), c'est généralement la manutention après la production qui vous fait perdre le plus de marge. Surtout si votre procédure opérationnelle standard (SOP) relative à l'emballage et au stockage n'existe que sous forme de fichier PDF que personne ne lit.
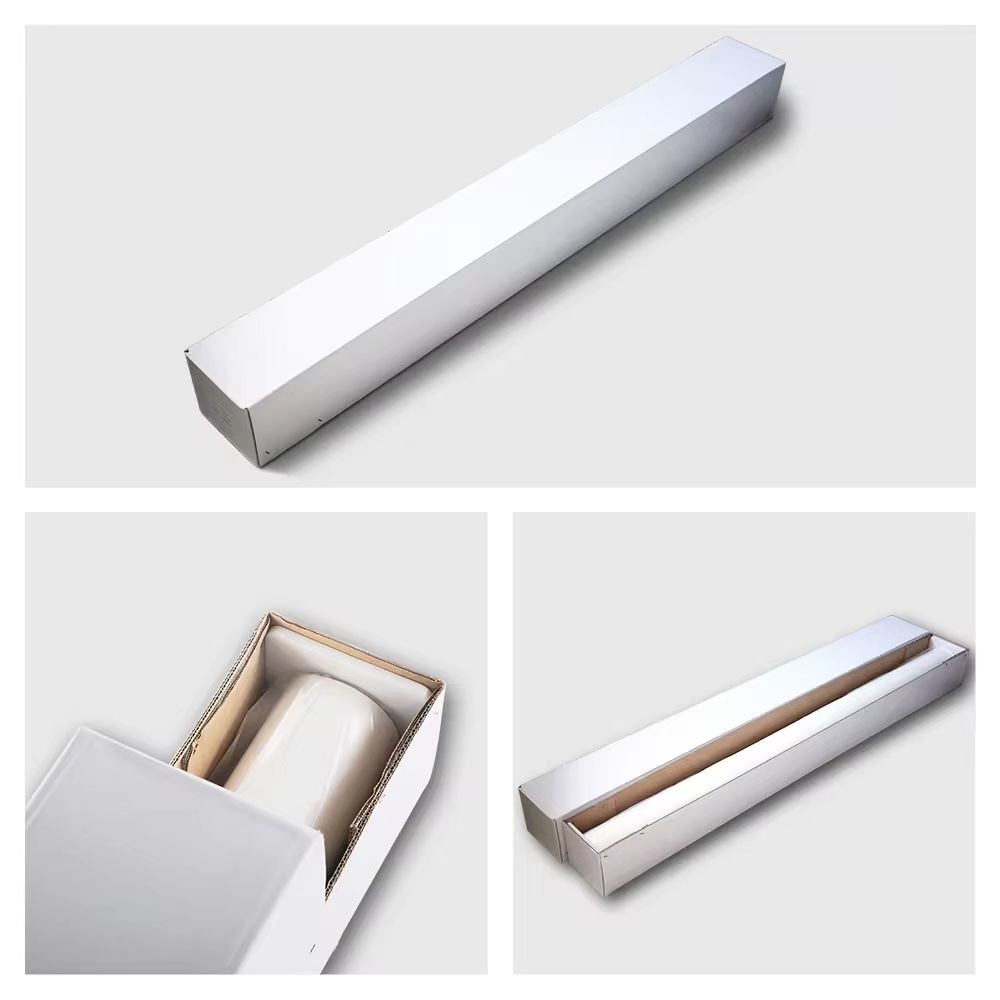
Je vais être franc : la plupart des documents intitulés “ Procédures opérationnelles standard pour l'emballage ” ne servent qu'à faire joli. Ils définissent les dimensions des cartons et la disposition des palettes. Ils ne tiennent pas compte de la charge de compression dynamique, des variations d’humidité dans les conteneurs (de 40% à 95% d’humidité relative sur les liaisons ASEAN) et des cycles thermiques qui poussent les films à base de PVC au-delà de leurs seuils de transition vitreuse.
Et puis on fait semblant d'être surpris quand le phénomène de télescopage se produit.
En 2023, des enquêtes menées par Reuters sur la chaîne d’approvisionnement ont mis en évidence une augmentation des réclamations liées à des marchandises endommagées par la chaleur sur les routes maritimes de la région Asie-Pacifique, les conditions météorologiques extrêmes ayant provoqué des pics de température dans les conteneurs. Selon une analyse logistique de Reuters sur les risques liés au climat pour les marchandises, la température à l'intérieur des conteneurs peut dépasser 60 °C pendant le transport sur les routes tropicales. Ce n'est pas de la théorie. C'est une contrainte pour les polymères.
Le PVC ne résiste pas à la chaleur.
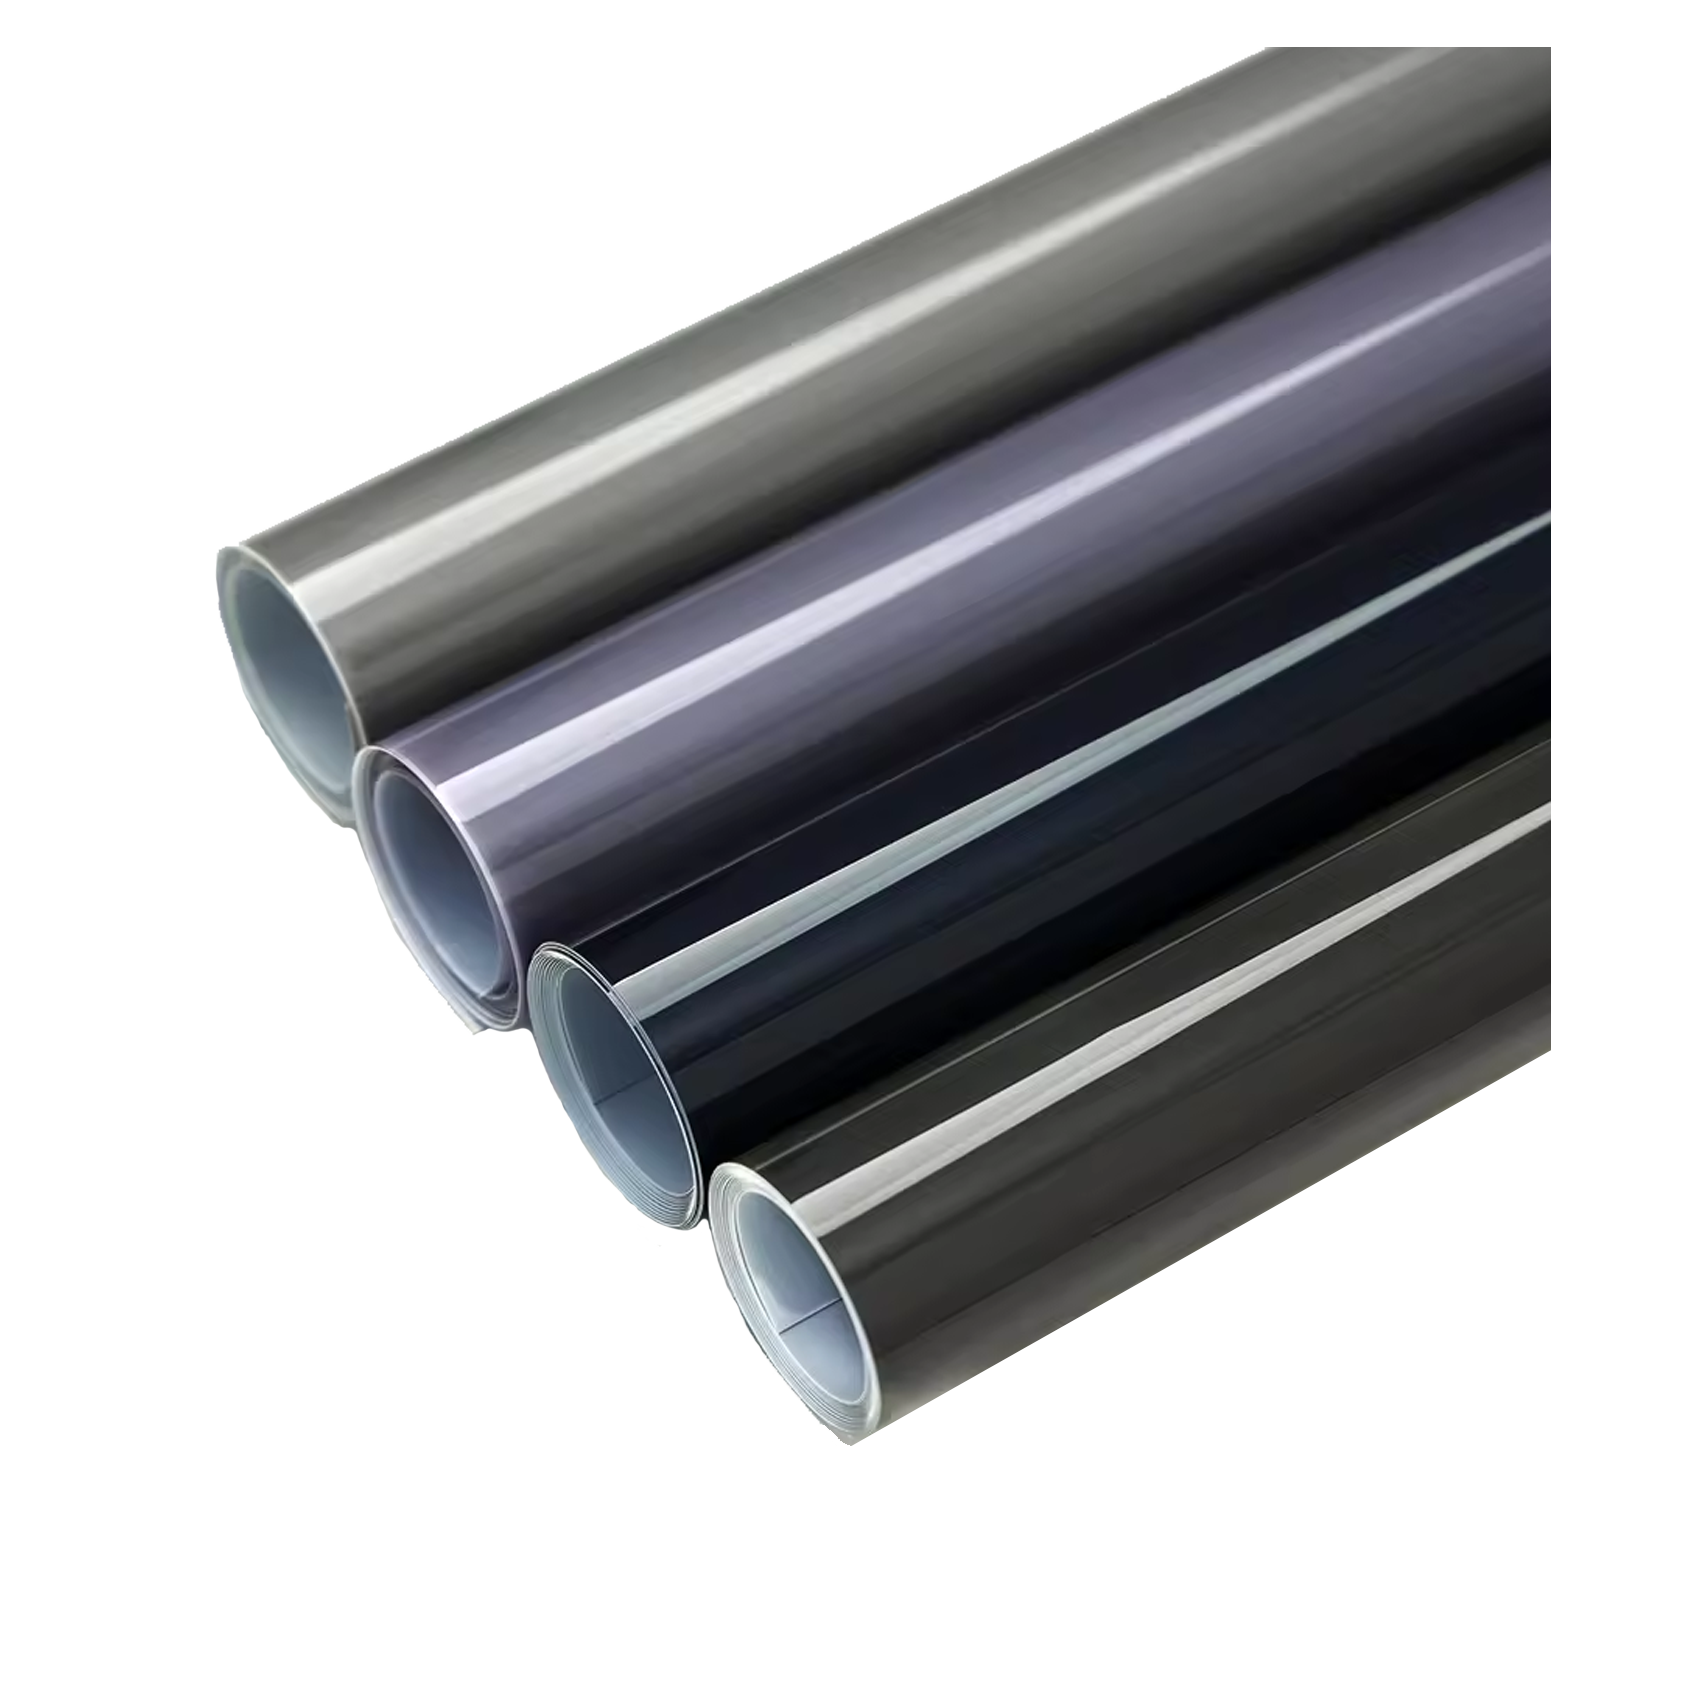
Lorsque nous expédions des matériaux haute performance tels que les films teintés en nanocéramique — en particulier les films anti-IR composés de couches multiples d'oxydes métalliques —, les différences de micro-tension sur la largeur du rouleau s'amplifient sous l'effet de la dilatation thermique. On retrouve des structures multicouches similaires dans des produits comme celui-ci Rouleau de film teinté nano-céramique pour vitres de véhicules.
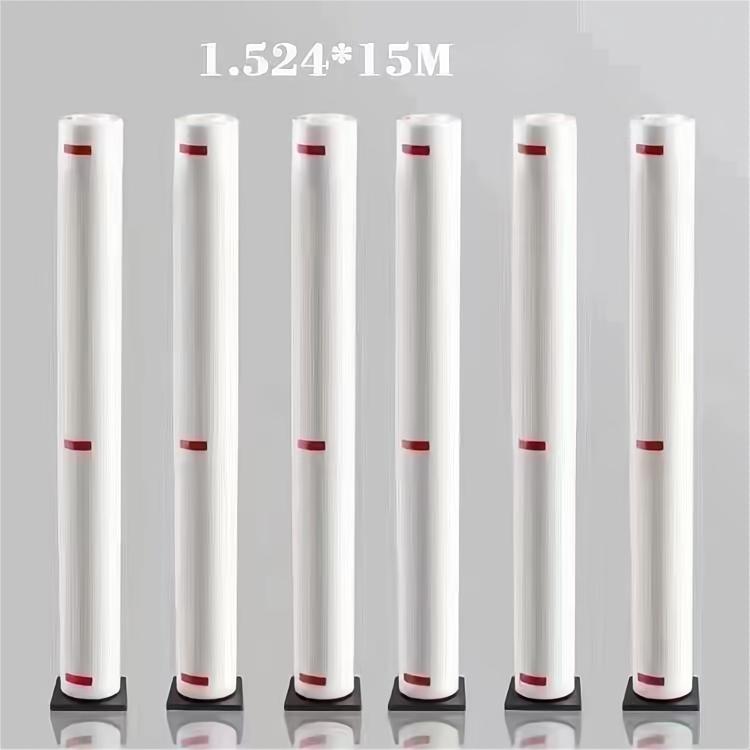
Imaginez maintenant qu'il soit posé à la verticale sur un tube en papier légèrement ovale.
Tu crois que ça reste bien aligné ?
Curl commence plus tôt.
Le gondolage d'un produit est rarement un “ défaut de fabrication ”. Il s'agit d'un phénomène de mémoire de contrainte. Lorsque le film est enroulé avec une tension de 8 à 12 kg, stocké à l'horizontale sans support central, puis exposé à une absorption inégale de l'humidité, les bords gonflent de manière microscopique tandis que le centre reste contraint, ce qui entraîne la formation d'une courbure.
Comment réduire le gondolage des produits pendant le stockage ? Il faut contrôler trois variables : la mémoire de tension, la rigidité du noyau et les variations environnementales.
Formule simple : Risque de gondolage ∝ (Contrainte résiduelle d'enroulement × Différentiel d'humidité) ÷ Intégrité du noyau.
C'est sur ce point que la plupart des usines échouent.
J'ai inspecté des installations où sont stockés des films teintés de 1,52 m × 30 m comme celui-ci Film teinté pour vitres de voiture de 2 mil avec protection anti-UV 99% quatre palettes empilées les unes sur les autres. Aucun dispositif de répartition de charge verticale. Des mandrins de papier d'un diamètre intérieur de 76 mm s'affaissant légèrement. Le télescopage commence imperceptiblement — un décalage de 1 mm par couche. Multipliez cela par 30 mètres.
Votre distributeur à Dubaï vous présente désormais ce rouleau. Bord spiralé.
Demande déposée.
Et voici ce que tout le monde évite de dire : le contrôle à la réception est généralement purement formel.
De véritables critères de contrôle à la réception des emballages doivent porter sur :
• Tolérance de circularité du noyau (écart ≤ 0,5 mm) • Variation d'alignement des bords (décalage latéral < 2 mm) • Teneur en humidité des cartons (≤ 121 TP5T pour le carton ondulé) • Pourcentage de déformation par compression de la palette
On parle souvent de la prévention du télescopage dans les emballages en rouleaux comme si c'était compliqué. Ce n'est pas le cas.
C'est de la physique.
Vecteur de compression + couche intermédiaire à faible frottement + ovalisation du noyau = déplacement latéral.
Mais c'est là que le déni de l'industrie entre en jeu. On entend souvent dire que les tissus haut de gamme — par exemple, ces structures teintes et enrichies en carbone Films teintés pour vitres de voiture—“ ne devrait pas se déformer ”. Comme si la qualité du matériau primait sur les propriétés mécaniques.
Ce n'est pas le cas.
Examinons les facteurs d'échec que j'ai recensés lors des audits menés en 2024 dans toute l'Asie du Sud-Est :
| Facteur de risque | Caractéristiques techniques standard | Seuil de défaillance | Défaut qui en résulte |
|---|---|---|---|
| Température du conteneur | 25–35 °C | >55 °C pendant 6 heures | Fluage adhésif, effet télescopique |
| Humidité relative | 45–60% | >85% pendant 48 heures | Bord recourbé |
| Épaisseur de la paroi centrale | 5 mm | < 4 mm sous charge | Ovalisation du noyau |
| Hauteur d'empilage des palettes | 2 couches | 4 couches ou plus | Compression par rouleau inférieur |
| Tension d'enroulement | 8 kg | >12 kg | Mémoire de bouclage résiduelle |
Les données ne mentent pas. Les gens, oui.
En 2024, Bloomberg a fait état d'une augmentation des demandes d'indemnisation liées à une stabilisation inadéquate des chargements, dans un contexte de fluctuations climatiques et d'une densité accrue des conteneurs. Le secteur des assurances n'est pas naïf ; il répercute dans ses tarifs les risques liés à un emballage négligé. On observe des tendances similaires dans la couverture médiatique de Bloomberg consacrée à la chaîne d'approvisionnement mondiale.
Les acheteurs haut de gamme repèrent les tendances.
Une procédure opérationnelle standard (SOP) de stockage adaptée au secteur manufacturier doit définir :
- Stockage de rouleaux exclusivement à la verticale, avec des bouchons de mandrin conçus pour supporter une charge axiale de 200 kg.
- Hauteur maximale d'empilage des palettes = 2, sauf si des panneaux de compression sont installés.
- Plage de température en entrepôt : 22–28 °C, humidité relative : 45–60 %, contrôlée toutes les heures.
- La méthode FIFO est strictement appliquée dans un délai de 90 jours pour les films haute tension.
- Contrôles mensuels de la qualité des emballages, accompagnés d'un registre des mesures correctives.
Cela va-t-il faire augmenter les coûts ? Oui.
Cela permettra-t-il de réduire le nombre de réclamations de 30 à 50 % ? D'après mon expérience, oui, également.
J'ai vu des usines réduire le nombre de réclamations au titre de la garantie annuelle de 1 618 000 à moins de 1 660 000 après avoir imposé le respect des procédures opérationnelles standard (SOP) en matière d'emballage et de stockage. Pas de changement de résine. Pas d'amélioration du revêtement. Juste de la rigueur.
La dure réalité : les équipes de production adorent la précision. Les équipes logistiques se contentent d'approximations. C'est dans cet écart que se cachent les pertes.
Et le marché est désormais moins indulgent.
Les distributeurs opérant dans des régions où les températures sont élevées — au Moyen-Orient, en Australie et dans le sud des États-Unis — mesurent les taux de défauts par lot. Ils contrôlent l'alignement des bords des bobines au millimètre près. Ils comparent les fournisseurs.
Ils se moquent bien de vos excuses.
Ils tiennent à ce que les rouleaux soient stables.
Concevez donc votre procédure opérationnelle standard (SOP) comme un modèle de gestion des risques, et non comme un simple document de conformité. Quantifiez les seuils de tolérance. Définissez des indicateurs de contrôle. Liez les primes à la réduction du nombre de sinistres.
Et procédez à des contrôles sans relâche.
Parce que curl ne négocie pas.
Le télescopage ne s'excuse pas.
Et les acheteurs s'en souviennent.
Foire aux questions sur l'emballage et le stockage
Qu'est-ce qu'une procédure opérationnelle standard (SOP) relative à l'emballage et au stockage ?
Une procédure opérationnelle standard (SOP) relative à l'emballage et au stockage est un cadre opérationnel documenté qui définit des spécifications d'emballage normalisées, des conditions environnementales de stockage, des critères d'inspection, des configurations de chargement et des protocoles de manutention visant à prévenir toute déformation physique, tout dommage causé par l'humidité et tout défaut lié au transport des produits manufacturés, en particulier des matériaux en rouleaux.
Dans la pratique, il doit préciser des tolérances mesurables — circularité du noyau, plages d'humidité, limites d'empilage — et non pas se contenter d'instructions vagues telles que “ stocker correctement ”.”
Comment réduire le gondolage des produits pendant le stockage ?
Pour réduire le gondolage des produits pendant le stockage, il est nécessaire de contrôler la mémoire de tension d'enroulement, les variations d'humidité ambiante et l'intégrité structurelle du mandrin, afin d'éviter une redistribution inégale des contraintes sur toute la largeur du rouleau.
Plus précisément, maintenez une température de stockage comprise entre 22 et 28 °C et une humidité relative comprise entre 45 et 60 % ; utilisez des mandrins renforcés de 76 mm présentant un écart de circularité inférieur ou égal à 0,5 mm ; et évitez l'empilage horizontal, qui accentue la compression sur les bords.
Quelles sont les causes du rétrécissement dans les emballages en rouleaux ?
Dans le conditionnement en rouleaux, le télescopage se produit lorsque les forces de compression axiale, la dilatation thermique et une rigidité insuffisante du mandrin provoquent un déplacement latéral des couches, ce qui entraîne un désalignement des bords en spirale et rend le produit inutilisable.
Ce phénomène est amplifié par des températures élevées des conteneurs (> 55 °C), une pression d'empilage excessive et des surfaces de film à faible frottement soumises à des forces de transport dynamiques pouvant atteindre 0,8 g lors de la décélération.
En conclusion
Si vous voulez vraiment préserver vos marges, cessez de vous focaliser sur les formules de revêtement et commencez par inspecter votre entrepôt.
Élaborez la procédure standard. Veillez à son respect. Évaluez-en les résultats.
Ou continuer à payer pour des preuves déformées et tronquées d'une négligence qui aurait pu être évitée.

 English
 Français
 Deutsch
 Italiano
 Español
 Português
 العربية
 Русский